Pressa automatica per fard
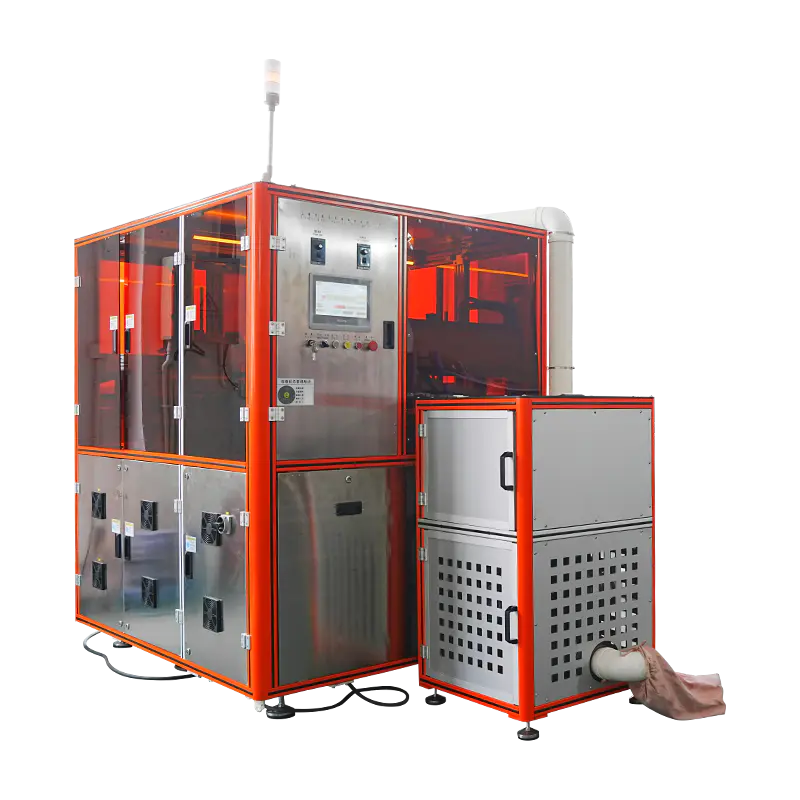
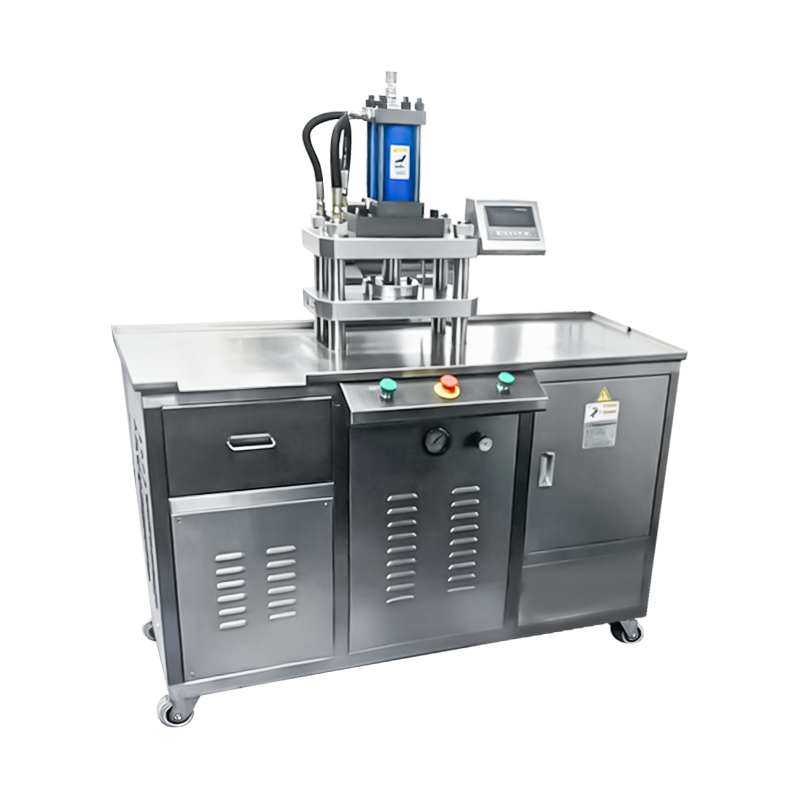
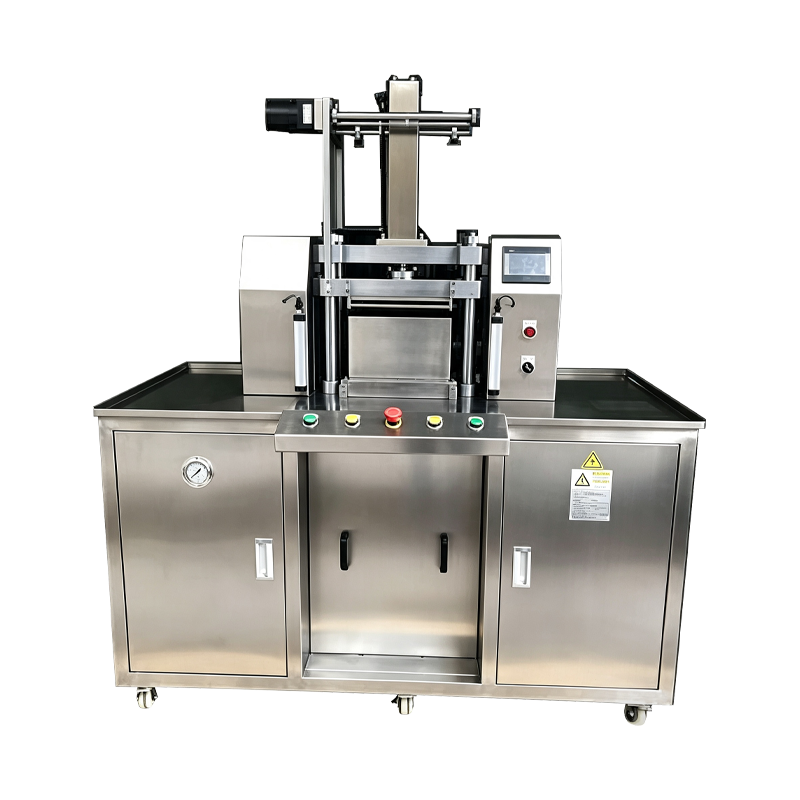
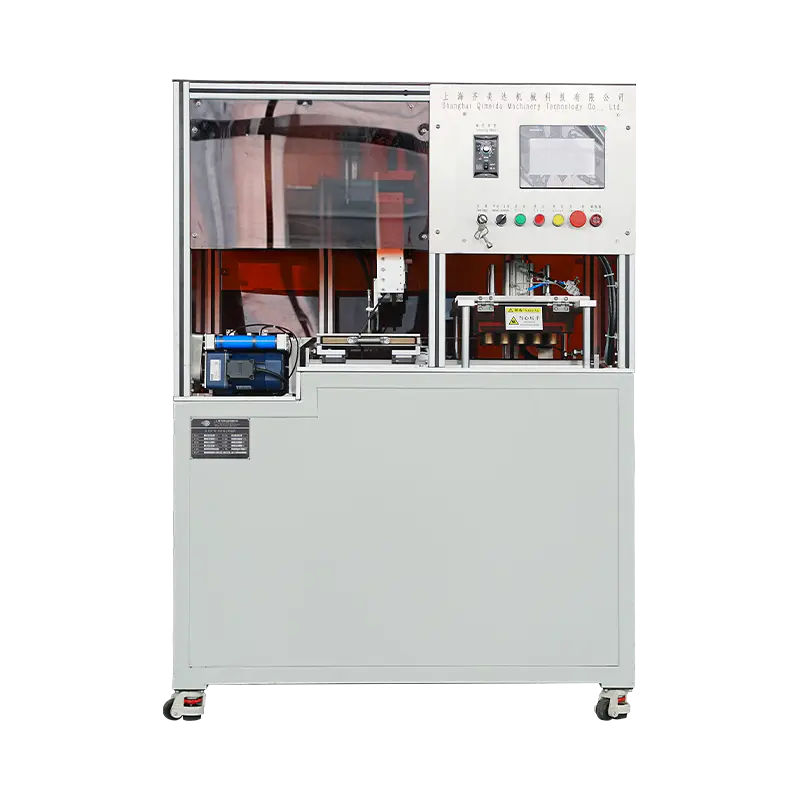
Una piattaforma di pressatura configurata per la produzione di vaschette per fard e cipria, che copre formati bombati, piatti e in rilievo. La macchina automatizza l'alimentazione delle teglie, il dosaggio delle polveri, la compattazione e l'espulsione in un unico ciclo, con controllo basato su ricette del peso di riempimento, della forza di pressatura e del tempo di sosta. Applicato a cicli di tonalità singole, produzione di gamme di tonalità multiple e formati di blush rilegati in tavolozza.
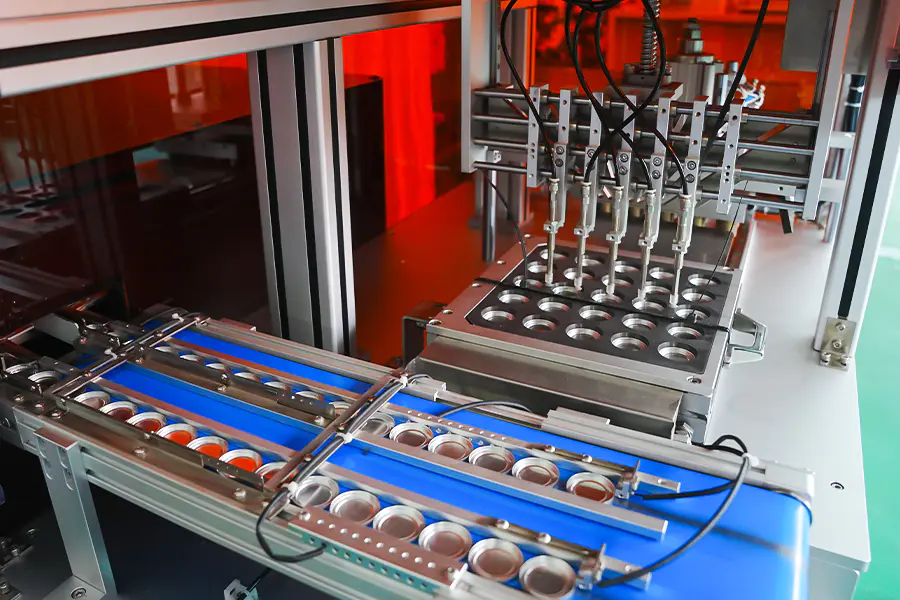
Alimentazione in padella
Le pentole per blush vengono presentate da un caricatore o caricatore di vassoi alla piastra di indicizzazione. La presenza e l'orientamento della pentola vengono confermati dal sensore prima che il ciclo proceda.
Dose in polvere
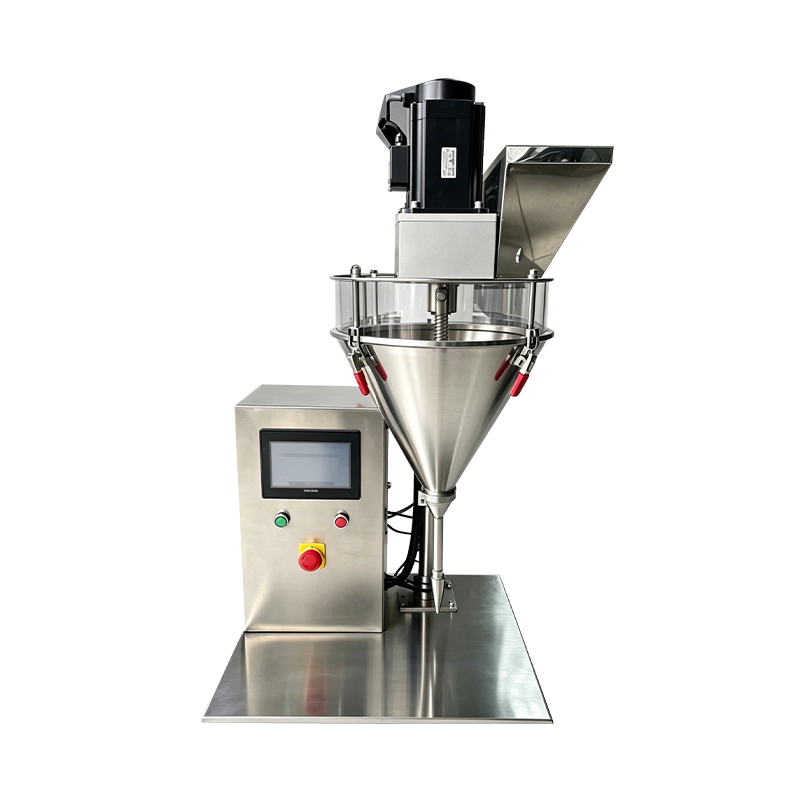
Una servococlea riempie ogni teglia fino al peso della ricetta. Una bilancia di controllo in linea verifica la dose e i contenitori fuori tolleranza vengono deviati prima della pressatura.
Livellamento del letto
Un raschietto o una leggera vibrazione livellano il letto di polvere in modo che la densità sia uniforme prima che il punzone entri in contatto con la superficie della polvere.
Compattazione
Il punzone superiore scende a una velocità controllata fino alla forza impostata e mantiene il valore di permanenza della ricetta. La forza e la posizione vengono registrate per ogni piatto.
Eiezione
La teglia pressata viene sollevata dalla trafila e trasferita su un trasportatore di scarico o unità di carico vassoi. La corsa di espulsione è impostata per corrispondere alla profondità del pan.
Ispezione
L'altezza del piatto, le condizioni della superficie e il peso vengono controllati in un punto di ispezione. I risultati sono collegati al record del lotto per la tracciabilità.
Funzionalità per la produzione di blush
Funzioni configurate per i formati vaschetta fard e cipria.
Supporto per pentola a cupola
Pentole bombate e arrotondate pressate con punzone superiore curvo. La velocità di contatto e il gradiente di compattazione sono impostati per ricetta per proteggere il profilo della cupola.
Pentole di grande diametro
I formati di teglie da 25 mm a 75 mm di diametro sono supportati tramite trafile intercambiabili. Su richiesta sono disponibili contenitori per cipria più grandi.
Ricette specifiche per l'ombra
Ogni tonalità e formulazione di fard memorizza il proprio peso di riempimento, forza, tempo di permanenza e impostazione di espulsione. Il richiamo della ricetta viene effettuato dall'HMI.
Pressatura della superficie goffrata
Sono supportati i punzoni superiori con logo o motivo in rilievo. La velocità di avvicinamento e il gradiente di compattazione vengono ridotti per preservare i dettagli sulla superficie della vasca.
Gestione della formulazione morbida
Formulazioni di fard a densità inferiore pressate a forza ridotta con tempo di tenuta prolungato per limitare la compattazione e le screpolature superficiali.
Reporting a livello di batch
Peso di riempimento, forza di pressatura, conteggio dei piatti e conteggi degli scarti registrati per lotto. Dati esportabili tramite OPC UA o CSV per il controllo della qualità.
Dati tecnici
Valori di configurazione standard. Dimensioni della padella, intervallo di forza e utensili definiti per progetto.
Adattamento alla produzione
Dove la pressa per fard viene utilizzata nella produzione di cosmetici.
Esecuzioni del volume di una sola tonalità
Lunghe tirature di un'unica tonalità blush su dimensioni di teglia standard, con stabilità di uscita mantenuta durante i turni e durezza costante della teglia.
Formati di blush bombati
Pentole bombate e arrotondate prodotte con lavorazioni curve, dove i parametri di pressatura proteggono il profilo della cupola e limitano le fessurazioni sul bordo.
Gamma di ombre stagionali
Campagne batch più piccole in cui il richiamo delle ricette e tempi di cambio brevi supportano frequenti transizioni tra colori e formati di teglia.
Pentole per fard in rilievo
Pentole con superficie in rilievo o finitura testurizzata in cui i parametri di pressatura sono ottimizzati per preservare il dettaglio del punzone durante la compattazione.
Blush rilegato nella tavolozza
Palette multi-vaschetta in cui le vaschette per fard vengono prodotte e assemblate in una sequenza coordinata per un unico formato di tavolozza.
Unità campione e promozionali
Impostazioni di forza ridotte e cicli più brevi per vaschette portacampioni e formati promozionali senza modificare la configurazione della macchina.
Domande frequenti
Domande comuni sollevate durante la valutazione e l'integrazione della linea. Seleziona una domanda per espandere la risposta.
Quali formati di blush pan possono gestire la macchina
I formati di teglie rotonde, ovali, rettangolari e a cupola sono supportati tramite piastre intercambiabili. La gamma standard copre diametri da 25 mm a 75 mm o ingombro equivalente, con formati più grandi disponibili su richiesta.
Come viene controllato il peso di riempimento per ciascuna padella
La polvere viene dosata da una coclea servoassistita utilizzando un metodo di riempimento volumetrico. Una bilancia di controllo in linea conferma il peso rispetto al valore della ricetta e i contenitori fuori tolleranza vengono deviati prima della pressatura. Il peso di riempimento è normalmente compreso tra più o meno 0,04 g.
Le pentole a cupola possono essere pressate senza rompersi
Sì. Gli utensili a cupola utilizzano un gradiente di compattazione ridotto e una velocità di contatto inferiore in modo che il letto di polvere si deformi progressivamente. Il tempo di attesa viene prolungato in base alla ricetta, il che consente al legante di depositarsi e limitare le crepe attorno al bordo della cupola.
Quale tempo dovrebbe essere previsto per il cambio degli utensili
Un cambio completo del set di utensili richiede in genere dai 20 ai 45 minuti, a seconda della forma della padella e del numero di posizioni da aggiornare. Gli utensili vengono archiviati in base al codice della ricetta e organizzati prima del cambio per ridurre al minimo i tempi di inattività.
La macchina può eseguire formulazioni di blush morbide o a bassa densità
Sì. Le formulazioni di fard morbide e a bassa densità vengono pressate a forza ridotta con un tempo di tenuta prolungato. Il gradiente di compattazione viene impostato per formulazione per evitare una compattazione eccessiva, che altrimenti ridurrebbe la spalmabilità della polvere e causerebbe fessurazioni superficiali.
Quali dati vengono registrati per batch
Il peso di riempimento, la forza di pressatura, il tempo di permanenza, il conteggio dei piatti e i conteggi degli scarti vengono registrati per lotto. I dati a livello di ciclo possono essere esportati tramite OPC UA o CSV per la documentazione di qualità e la revisione del processo.
Quali intervalli di manutenzione si applicano alla stampante
Si consiglia l'ispezione di punzoni e matrici ogni 500 ore, la pulizia della coclea e del sistema di dosaggio ad ogni cambio di tonalità, la calibrazione dell'indicizzatore ogni 1.000 ore e la verifica delle celle di carico ogni 12 mesi. I registri vengono conservati insieme al registro di manutenzione della macchina.
La macchina può integrarsi con le linee di assemblaggio di pallet esistenti
Sì. La stazione di scarico fornisce un segnale di posizione identificata che l'assemblaggio a valle della palette o l'attrezzatura di caricamento dei vassoi può utilizzare per l'allineamento e il sequenziamento. I requisiti di integrazione vengono definiti in fase di pianificazione del layout della linea.
Riferimento alla deviazione del processo
Situazioni osservate durante la pressatura del blush e relative azioni correttive.
La superficie della cupola si rompe dopo la pressatura
Estendere il tempo di permanenza da 0,5 a 1 secondo e ridurre il gradiente di compattazione. Verificare la geometria del punzone a cupola rispetto al registro degli utensili. Verificare che il contenuto di umidità della polvere rimanga compreso tra l'1 e il 3%.
Il peso di riempimento varia a seconda delle posizioni
Eseguire la routine di calibrazione per posizione per la coclea interessata. Verificare la consistenza della densità apparente della polvere nella tramoggia e controllare l'usura della coclea. Verificare che il livello della tramoggia rimanga superiore al 30% durante la produzione.
La polvere si attacca al punzone superiore
Ridurre la forza di pressatura del 10-15% e abbreviare il tempo di attesa. Lucidare la superficie del punzone e verificare che l'angolo di rilascio corrisponda alle specifiche dell'utensile. Verificare la temperatura della polvere e il contenuto di umidità prima della produzione.
Piatto non completamente espulso dallo stampo
Verificare che la corsa di espulsione corrisponda all'impostazione della profondità della padella. Ispezionare l'asta di espulsione per individuare eventuali contaminazioni e pulire la parete dello stampo. Confermare che il punzone inferiore ritorni completamente prima della fase di riempimento successiva.
Il motivo in rilievo sfuma sulla superficie della padella
Ridurre la velocità di avvicinamento nella fase interessata e abbassare la velocità di contatto. Controllare la faccia del punzone per eventuali accumuli di polvere e verificare l'usura dell'utensile. Aumentare leggermente il tempo di attesa per consentire la registrazione del pattern prima del rilascio.
Controllare che gli scarti della pesatrice superino l'intervallo normale
Verificare la calibrazione della bilancia di controllo rispetto a una bilancia di riferimento. Ispezionare la coclea e il cilindro di dosaggio per individuare eventuali accumuli di polvere. Verificare che la fornitura di polvere non abbia subito variazioni nella dimensione delle particelle o nel contenuto di umidità tra i lotti.
Note di integrazione
Fattori che influenzano l'installazione, i servizi e il funzionamento a lungo termine.
Fornitura di polvere
Si consiglia una tramoggia intermedia con feedback del livello a monte. La polvere deve essere asciutta, priva di grumi e rientrare nell'intervallo di dimensioni delle particelle specificato prima del caricamento.
Trasferimento a valle
La stazione di scarico è compatibile con il trasferimento su nastro trasportatore, il caricamento dei vassoi o il prelievo e posizionamento robotizzato. Un segnale di posizione identificata supporta lo smistamento a valle e l'allineamento dell'assemblaggio della tavolozza.
Stoccaggio degli utensili
I set di punzoni e matrici devono essere conservati in scaffali etichettati con rivestimento protettivo. I registri degli utensili con i valori di sicurezza accompagnano ogni formato di teglia e codice di ricetta.
Pianificazione della manutenzione
Gli intervalli consigliati riguardano l'ispezione di punzoni e matrici ogni 500 ore, la calibrazione dell'indicizzatore ogni 1.000 ore, la pulizia della coclea ad ogni cambio di tonalità e la verifica delle celle di carico ogni 12 mesi.