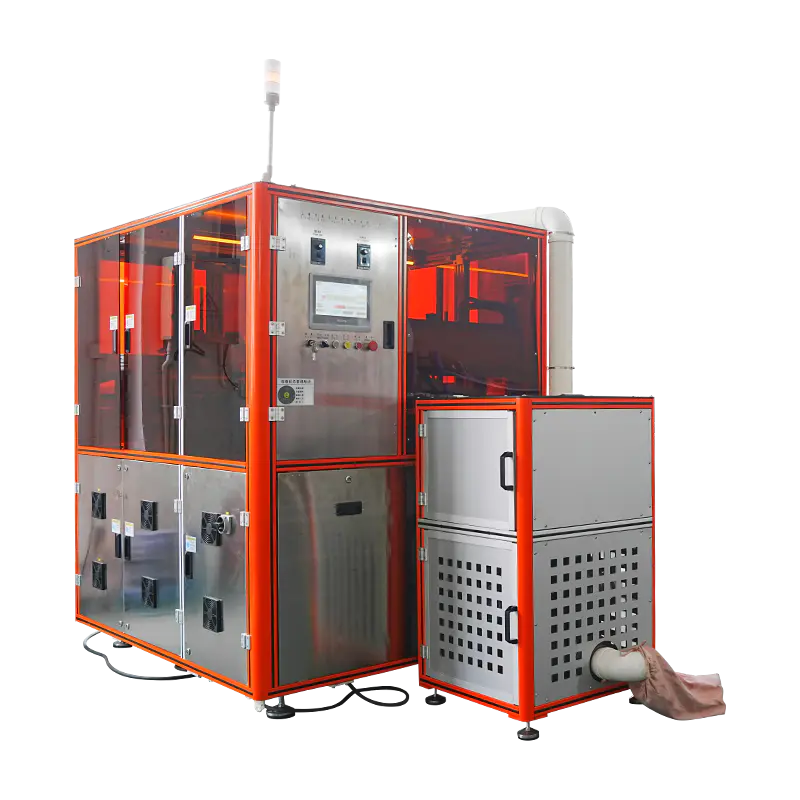
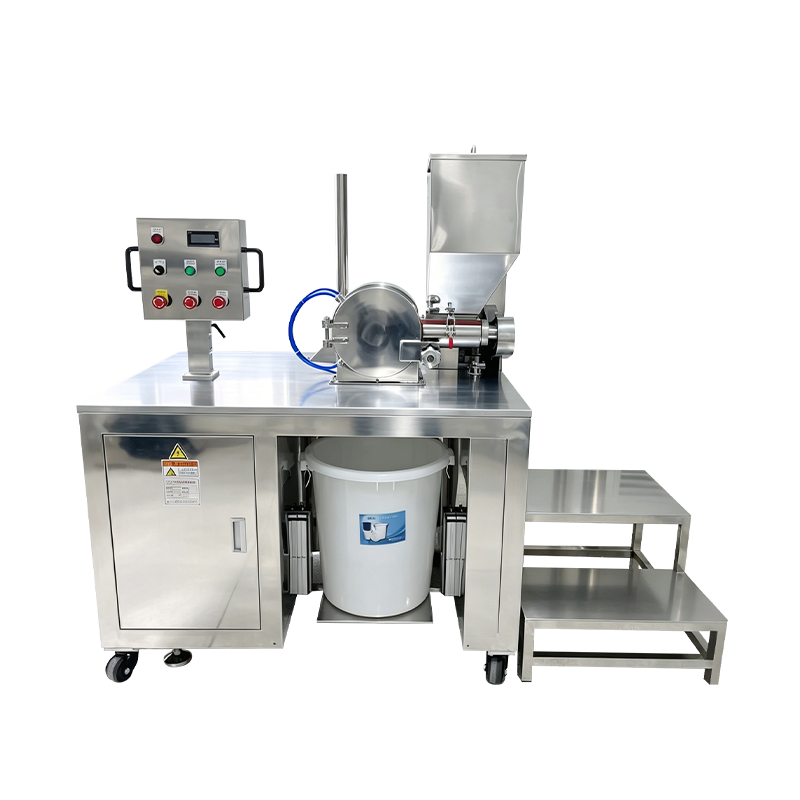
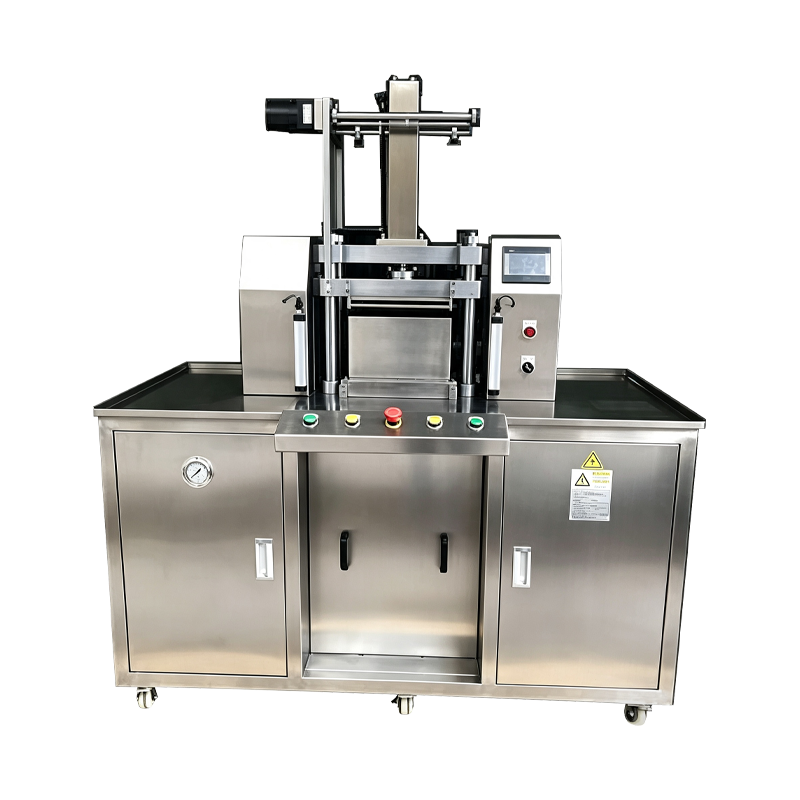
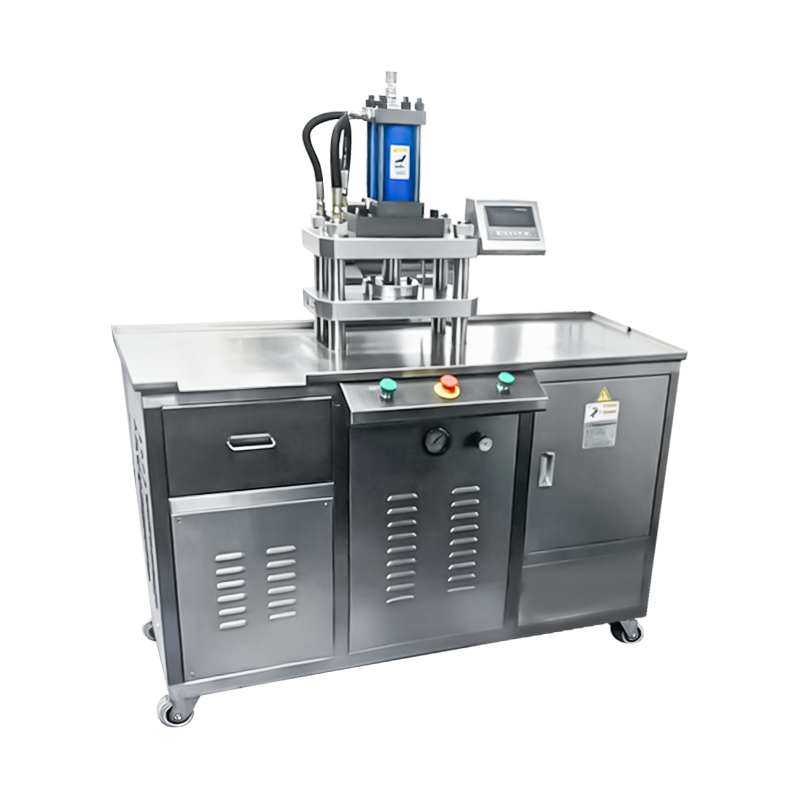
Pressa idraulica per polvere cosmetica
Una piattaforma di pressatura idraulica costruita per compattare la polvere cosmetica sfusa in torte e teglie solide. Il circuito idraulico eroga una forza elevata con una curva di pressione controllata, consentendo una compattazione densa di formulazioni che resistono alla pressatura meccanica. La macchina viene applicata alla produzione di ombretti, fard, fondotinta, illuminanti e pigmenti pressati dove la durezza della torta e la finitura superficiale sono parametri controllati.
Erogazione della forza idraulica
Un circuito idraulico a circuito chiuso mantiene la pressione durante la corsa di compattazione, in modo che le formulazioni dense raggiungano la durezza desiderata della torta senza cicli di pressatura ripetuti.
Curva di pressione programmabile
Le fasi di avvicinamento, compattazione, trattenimento e rilascio sono configurate separatamente sull'HMI, consentendo al profilo di pressatura di adattarsi al comportamento del flusso di ciascuna formulazione.
Stabilità termica
L'olio idraulico viene mantenuto entro una fascia di temperatura controllata attraverso un circuito di raffreddamento e riscaldamento dell'olio, mantenendo la viscosità e la risposta della forza costanti durante i lunghi turni di produzione.
Forza la registrazione dei dati
Forza, posizione e tempo di tenuta vengono registrati per ciascun ciclo e archiviati rispetto al record del batch, supportando la tracciabilità del processo e la revisione delle deviazioni.
Architettura del sistema idraulico
Gruppi chiave che determinano il comportamento di pressatura e il controllo del processo.
Unità di potenza
Pompa a cilindrata variabile con comando a valvola proporzionale. La pressione viene regolata tramite feedback ad anello chiuso da una cella di carico montata sul pistone di pressatura. Il serbatoio dell'olio comprende filtrazione, monitoraggio del livello e controllo della temperatura.
Premendo Ram
Cilindro cromato duro con movimento guidato per limitare la deflessione laterale sotto carico. La lunghezza della corsa e la velocità di avvicinamento vengono impostate tramite il sistema di controllo e il pistone può essere posizionato con incrementi precisi per formati di teglie poco profonde.
Interfaccia degli strumenti
Il punzone superiore, il punzone inferiore e la matrice sono montati su una piastra standardizzata. I set di utensili sono intercambiabili tra macchine della stessa dimensione di telaio e i valori di sicurezza sono documentati per ciascun formato di prodotto.
Gabinetto di controllo
PLC, servoazionamento e relè di sicurezza alloggiati in un armadio separato. L'HMI fornisce la gestione delle ricette, la modifica della curva di pressione, la cronologia degli allarmi e i contatori di produzione. I dati possono essere esportati tramite OPC UA o CSV.
Circuito di sicurezza
Protezione PLd di categoria 3 con porte interbloccate, arresto di emergenza a doppio canale e protezione tramite barriera fotoelettrica sull'apertura manuale di carico e scarico. La pressione idraulica viene scaricata in caso di violazione della protezione.
Dati tecnici
Valori del fotogramma standard. La gamma di forze e gli utensili sono specificati per applicazione.
Formulazioni applicate
Tipologie di polveri e formati di prodotto trattati mediante pressatura idraulica.
Ombretto ad alta densità
Miscele di pigmenti dense che richiedono una forza sostenuta per raggiungere la durezza desiderata. Le curve di pressione multistadio riducono l'incappucciamento e la rottura dei bordi su pentole profonde.
Fondotinta in polvere
I prodotti compatti con un contenuto di legante più elevato beneficiano di un tempo di attesa controllato, che aiuta il legante a fluire attraverso la matrice della polvere prima del rilascio.
Pigmento pressato
Pigmenti pesanti e miscele minerali pressati a bassa velocità di avvicinamento per limitare lo spostamento della polvere durante la corsa di compattazione.
Torte in polvere al forno
Torte di grande formato pressate con forza moderata con tempo di attesa prolungato per ottenere una densità uniforme prima della fase di cottura.
Formati Pan Goffrati
Pentole con rilievo superficiale pressate a velocità di avvicinamento ridotta per preservare i dettagli sulla faccia superiore del punzone.
Compatti multistrato
Le fasi sequenziali di riempimento e pressatura formano prodotti compatti a due o tre strati con densità interstrato controllata.
Riferimento alla deviazione del processo
Situazioni comuni di pressatura idraulica e relative azioni correttive.
La forza scende al di sotto del setpoint durante il mantenimento
Controllare la risposta della valvola proporzionale e confermare il punto zero della cella di carico. Ispezionare la temperatura dell'olio idraulico, che dovrebbe rimanere entro la fascia compresa tra 35 e 50 gradi Celsius. Verificare la precarica dell'accumulatore e controllare l'impostazione della limitazione della pressione rispetto alla registrazione della macchina.
La durezza della torta varia tra i cicli
Confermare che il valore del tempo di mantenimento non abbia subito variazioni nella ricetta attiva. Verificare la consistenza del peso di riempimento tramite la bilancia di controllo in linea. Ispezionare la faccia superiore del punzone per eventuali accumuli di polvere, che modificano l'effettivo spazio di compattazione.
La temperatura dell'olio supera la banda operativa
Controllare il flusso del radiatore dell'olio e verificare che il circuito di raffreddamento non sia bloccato. Ispezionare il livello del serbatoio e rabboccare con il tipo di olio specificato. Ridurre temporaneamente la frequenza del ciclo se la temperatura ambiente è superiore all'intervallo di progettazione e verificare la lettura del sensore di temperatura rispetto a uno strumento di riferimento.
L'espulsione lascia il piatto inserito nello stampo
Verificare che la corsa di espulsione corrisponda alla profondità dello stampo per il set di utensili corrente. Ispezionare la piastra di espulsione per eventuali segni di usura o disallineamento. Verificare che il punzone inferiore ritorni completamente prima della fase di riempimento successiva e controllare la pressione idraulica nel circuito dell'espulsore.
Il movimento del pistone non è fluido
Ispezionare le guide per individuare eventuali contaminazioni e verificare la lubrificazione. Controllare la superficie dello stelo del cilindro per eventuali rigature. Verificare che la valvola proporzionale non si blocchi e rivedere la cronologia degli allarmi per eventuali picchi di pressione registrati durante la corsa.
Allarme idraulico durante il ciclo
Leggere il codice di allarme sull'HMI e controllare il sensore associato. Verificare il livello dell'olio, la pressione differenziale del filtro e la temperatura. Verificare che il circuito di arresto di emergenza sia chiuso e ripristinare l'allarme sul pannello di controllo prima di riprendere la produzione.
Note di distribuzione
Fattori che influenzano l'installazione, il funzionamento e le prestazioni a lungo termine.
Requisiti della fondazione
La macchina richiede un pavimento piano con isolamento dalle vibrazioni valutato per la massima forza di pressione. I punti di ancoraggio sono specificati nel disegno di installazione per limitare la deflessione sotto carico.
Selezione dell'olio idraulico
Il tipo di olio viene selezionato in base all'intervallo di temperatura ambiente nel sito di installazione. La gradazione specificata è registrata nel manuale di manutenzione e deve essere utilizzata durante i rabbocchi e i cambi dell'olio.
Stoccaggio degli utensili
I set di punzoni e matrici devono essere conservati in scaffalature dedicate con rivestimento protettivo. Le condizioni di stoccaggio e le procedure di movimentazione sono documentate per preservare la finitura superficiale tra le campagne di produzione.
Intervalli di manutenzione
Il programma consigliato prevede l'analisi dell'olio ogni 1.500 ore, la sostituzione del filtro ogni 2.000 ore, l'ispezione di punzoni e matrici ogni 500 ore e la calibrazione delle celle di carico ogni 12 mesi.