Pressa rotativa per polvere cosmetica
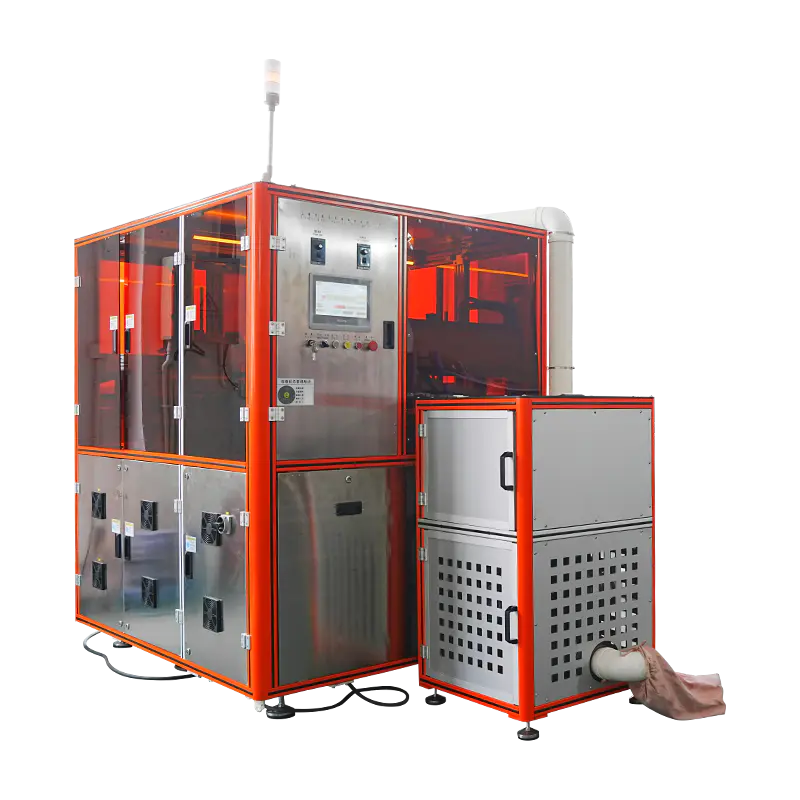
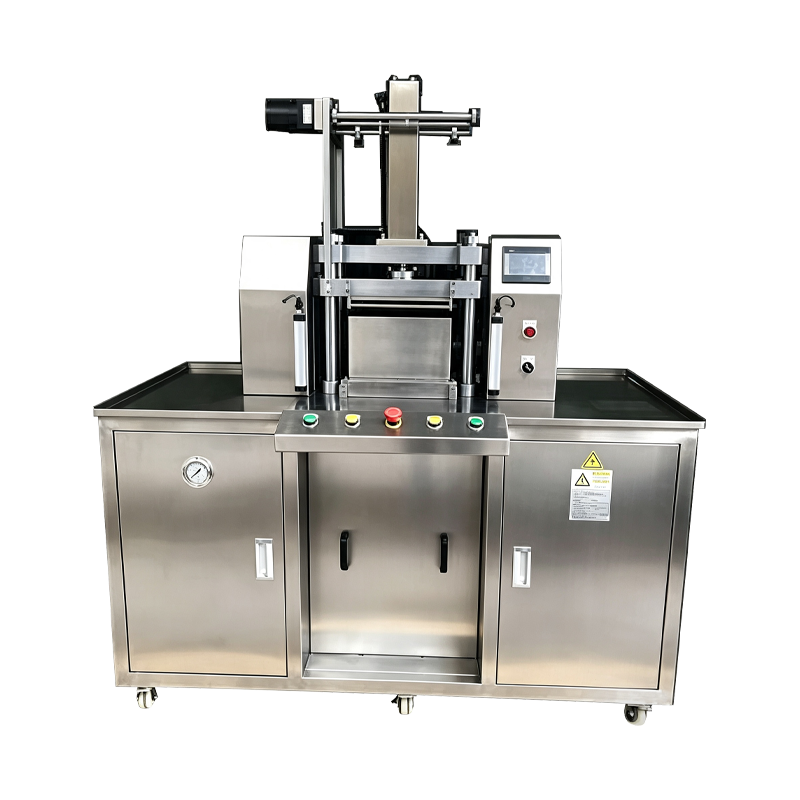
Una piattaforma rotante continua che trasporta più posizioni di pressatura che si muovono attraverso le zone di riempimento, pressatura ed espulsione senza fermare il tavolo. La macchina è progettata per una produzione prolungata di polvere cosmetica pressata, inclusi ombretti, fard, fondotinta e illuminanti, con monitoraggio della pressione per posizione e controllo del processo basato su ricette.
Movimento continuo
La tavola rotante si sposta mentre avviene la pressatura, quindi il riempimento, la compattazione e lo scarico vengono eseguiti in sequenza sovrapposta anziché in fasi distinte.
Controllo del livello di posizione
Ciascuna posizione di pressatura è dotata del proprio sensore di pressione, valore di sosta e corsa di espulsione, tutti indirizzati separatamente attraverso il sistema di controllo della macchina.
Produzione basata su campagne
Le ricette possono essere assegnate a gruppi di posizioni in modo che un ciclo rotativo produca più SKU in parallelo per la durata di una campagna di produzione.
Disposizione della macchina
Zone funzionali disposte intorno alla piattaforma rotante.
Dosaggio delle polveri
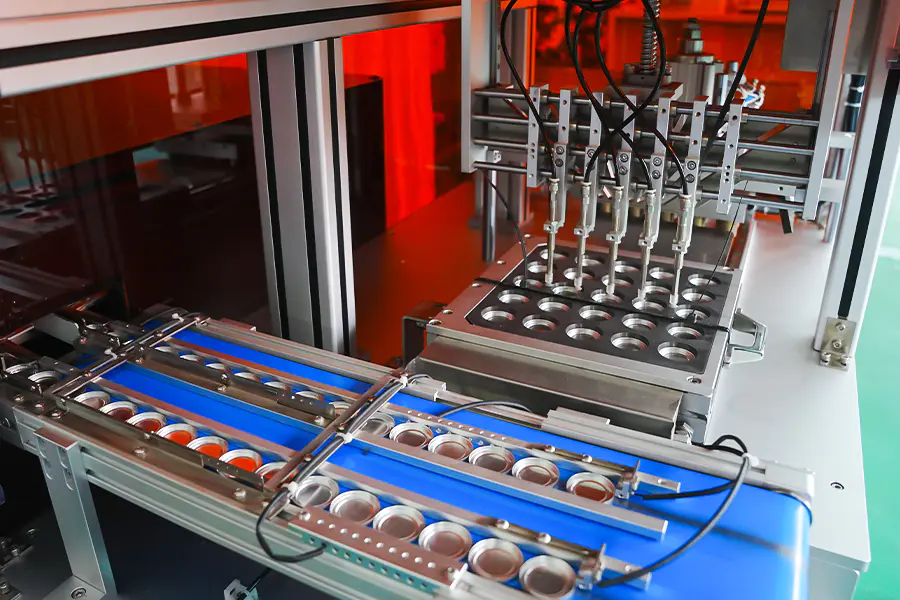
Le teste della coclea servoassistite si allineano con ciascuna posizione mentre la tavola ruota. Il riempimento viene attivato da sensori di posizione e il peso della dose viene verificato tramite una bilancia di controllo in linea prima che il tavolo avanza verso la zona di pressatura.
- Precisione di riempimento entro più o meno 0,04 g
- Tramoggia separata per formulazione
- Feedback automatico sul livello della tramoggia
Pressatura rotativa
I punzoni superiori e inferiori seguono profili a camme o servocomandati a seconda della configurazione. La pressione viene applicata progressivamente mentre la posizione attraversa l'arco di pressatura, riducendo così gli schizzi di polvere e migliorando l'integrità della torta.
- Campo di pressione da 3 a 15 tonnellate per posizione
- Opzioni di attuazione servo o camma
- Impostazione di permanenza indipendente per posizione
Eiezione e scarico
Le teglie pressate vengono sollevate dallo stampo tramite un eiettore sincronizzato e trasferite su un trasportatore di scarico o su un'unità pick and place. Le unità scartate vengono deviate nella stessa stazione senza interrompere la rotazione della tavola.
- Espulsione pneumatica o servo
- Posizione del cancello di scarto collegato
- Compatibile con il take-away robotizzato
Panoramica delle specifiche
Valori indicati per configurazioni standard. Il conteggio delle posizioni e l'intervallo di pressione sono definiti per progetto.
Adattamento alla produzione
Dove viene applicata la pressatura rotativa nella produzione cosmetica.
Corse di ombre ad alto volume
La rotazione continua si adatta a lunghe tirature di una singola tonalità, mantenendo la produzione stabile durante i turni senza le perdite di avvio e arresto riscontrate sulle macchine da stampa a stazione singola.
Campagne SKU parallele
Ai gruppi di posizione possono essere assegnate diverse formulazioni o formati di teglia, in modo che un'unica piattaforma rotante produca più SKU nella stessa finestra di produzione.
Pentole compatte e per fondotinta
Applicato su polvere compatta e fondotinta in polvere dove sono richiesti densità costante e bordi puliti su grandi volumi.
Produzione di componenti per palette
I singoli piatti per tavolozze multicolori vengono pressati in gruppi di posizione, quindi trasferiti all'assemblaggio a valle per il caricamento della tavolozza.
Linee di produzione a contratto
È adatto agli ambienti di produzione che servono più marchi, dove il richiamo delle ricette per posizione e il reporting a livello di lotto riducono gli sforzi di cambio.
Pigmento minerale e pressato
Utilizzato per polveri minerali e pigmenti pressati dove sono richiesti intervalli di pressione bassi e valori di permanenza più lunghi per evitare fessurazioni.
Riferimento operativo
Situazioni incontrate durante la pressatura rotativa e azioni corrispondenti.
Variazione di peso tra le posizioni
Eseguire la routine di calibrazione per posizione per la testa della coclea interessata. Confermare che la densità apparente della polvere non sia cambiata tra i lotti. Ispezionare la coclea e il cilindro di dosaggio per verificare che non siano usurati o accumuli di polvere. Effettuare un controllo incrociato della posizione della bilancia di controllo rispetto a una bilancia di riferimento.
L'indicizzazione della tabella si interrompe a metà ciclo
Controllare la cronologia degli allarmi dell'unità indicizzatrice sull'HMI. Ispezionare il perno di bloccaggio meccanico e il sensore di posizione per individuare eventuali detriti. Verificare che il servoazionamento non presenti condizioni di sovraccarico. Confermare che l'intervallo di lubrificazione dei cuscinetti della tavola sia stato rispettato.
I bordi della torta si spezzano dopo la pressatura
Estendere il valore di permanenza per il gruppo di posizioni interessato. Ridurre la velocità di avvicinamento alla stampa. Verificare che il gioco del punzone e della matrice rientri nelle specifiche. Controllare il contenuto di umidità della polvere, che dovrebbe rimanere tra l'1 e il 3%.
Contaminazione da polvere tra le posizioni
Ispezionare gli schermi di posizione e la superficie del piano del tavolo per eventuali residui di polvere. Verificare che i punti di estrazione del vuoto siano liberi. Pulisci il tavolo fustella tra una campagna e l'altra e controlla che i coperchi della tramoggia rimangano chiusi durante la produzione.
L'espulsione lascia residui nella trafila
Controllare la corsa di espulsione rispetto alla profondità del piatto. Lucidare la parete dello stampo e ispezionare la rigatura. Applicare il lubrificante per matrici specificato all'intervallo consigliato. Confermare che il punzone inferiore ritorni completamente prima del ciclo di riempimento successivo.
Integrazione di linea
Punti che influenzano il modo in cui la rotativa si collega alle apparecchiature circostanti.
Fornitura di polvere a monte
La pressa rotativa aspira da una tramoggia tampone alimentata da apparecchiature di miscelazione o trasporto. I sensori di livello mantengono una fornitura costante e prevengono la fame a velocità di rotazione elevate.
A valle da asporto
Le pentole pressate scaricano su un trasportatore o in un'unità pick and place. I segnali di posizione identificata supportano lo smistamento a valle, il caricamento dei vassoi o l'assemblaggio delle palette.
Dati e Tracciabilità
I dati di produzione a livello di posizione vengono registrati per batch. I record possono essere inviati ai sistemi MES o ERP per supportare la documentazione di qualità e l'analisi della resa.
Pianificazione della manutenzione
Gli intervalli consigliati includono l'analisi dell'olio idraulico ogni 2.000 ore, l'ispezione di punzoni e matrici ogni 500 ore e la manutenzione dei cuscinetti rotanti ogni 1.500 ore.