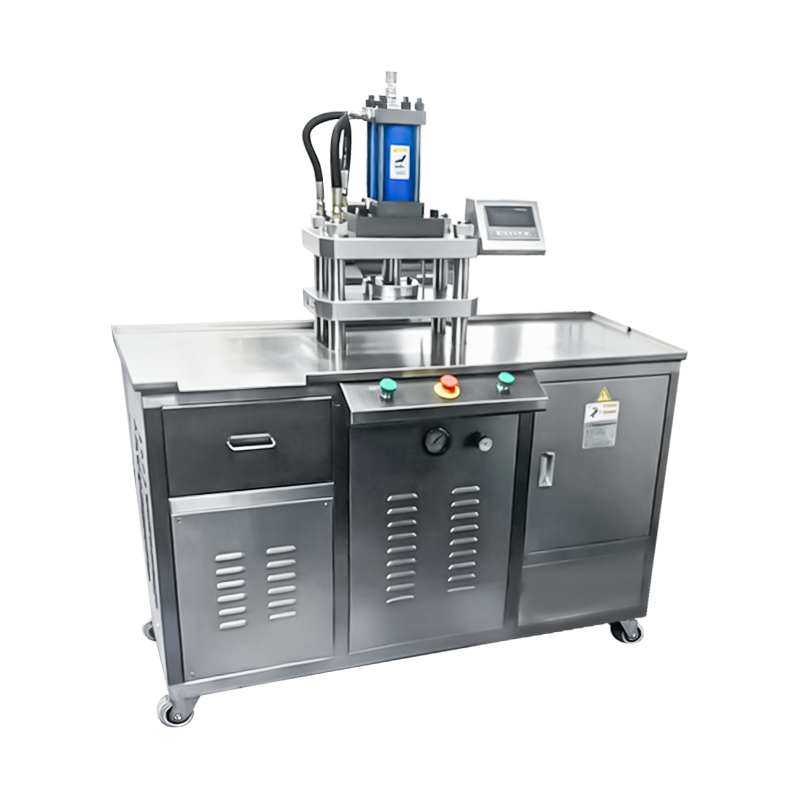
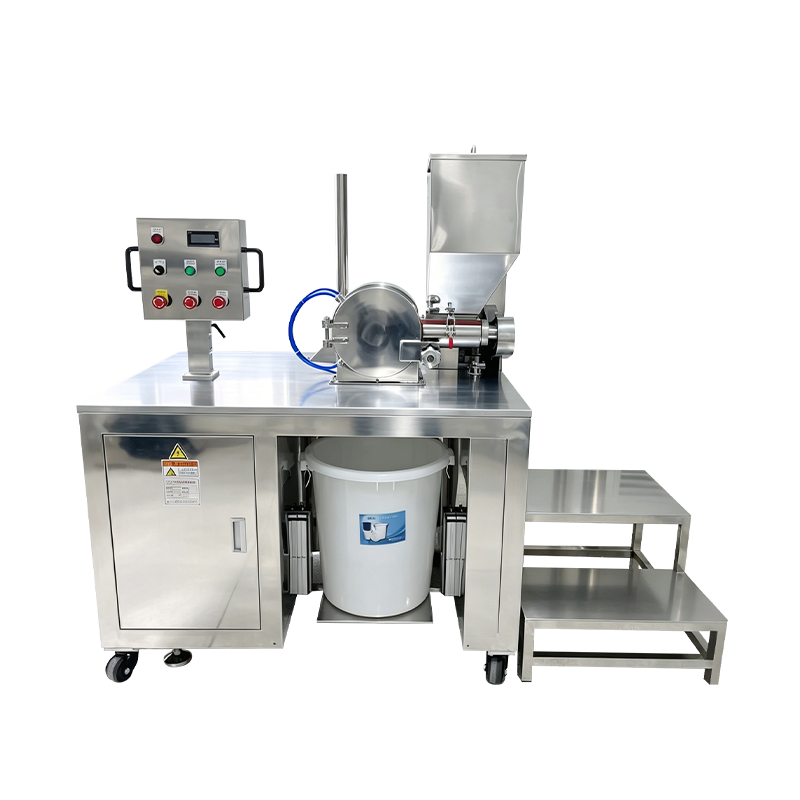
Pressa pneumatica per polveri cosmetiche
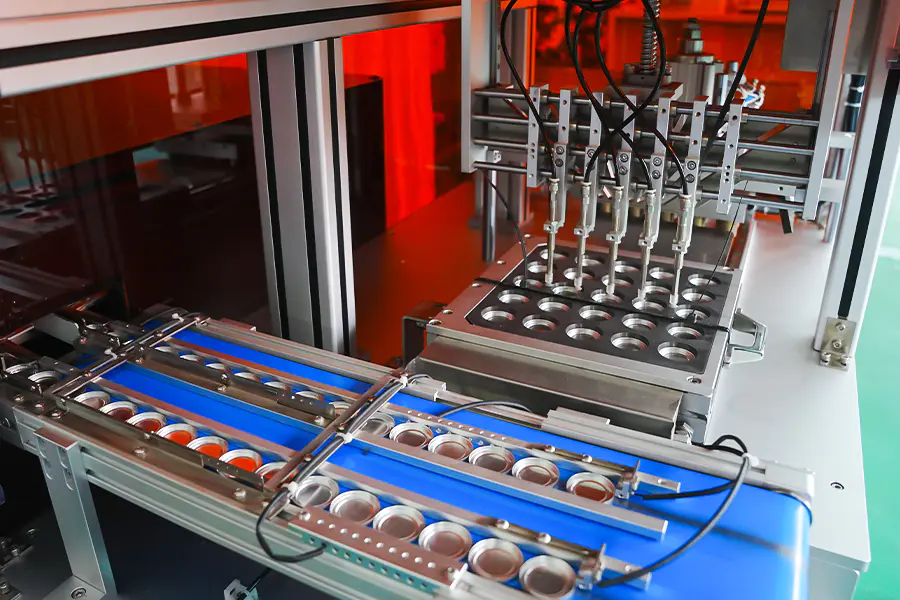
Una piattaforma di pressatura ad aria per compattare la polvere cosmetica sfusa in teglie e torte solide. Il circuito pneumatico applica la forza attraverso una corsa controllata del cilindro, garantendo tempi di ciclo rapidi e un basso carico termico sulla polvere. Applicato ai formati di ombretti, fard, illuminanti e fondotinta in polvere leggera dove sono richiesti tempi di tenuta brevi e rilascio pulito.
Perché l'azionamento pneumatico
Caratteristiche del processo che determinano dove viene applicata la pressatura ad aria nella produzione cosmetica.
Tempo di ciclo breve
Il cilindro raggiunge la pressione di esercizio entro un breve intervallo di corsa, consentendo velocità di ciclo più elevate rispetto all'azionamento idraulico su formati di teglie poco profonde.
Basso carico termico
La pressatura ad aria introduce un calore minimo nell'area dello stampo, il che si adatta a formulazioni con leganti a basso punto di fusione o pigmenti sensibili al calore.
Comportamento di rilascio pulito
Il rapido rilascio della pressione alla fine della corsa riduce l'aspirazione tra il punzone superiore e la superficie della polvere, riducendo l'adesione e la presa del piatto.
Semplice controllo della pressione
La forza viene impostata tramite un regolatore dell'aria proporzionale e la pressione di lavoro viene visualizzata direttamente sull'HMI per ciascuna ricetta.
Ambito di manutenzione ridotto
I componenti del circuito dell'aria richiedono una manutenzione meno frequente rispetto agli equivalenti idraulici e non è necessario gestire alcun serbatoio dell'olio o circuito della temperatura dell'olio.
Flessibilità di integrazione della linea
Le unità pneumatiche possono essere posizionate vicino all'attrezzatura di riempimento a monte senza far passare le linee idrauliche attraverso l'area di produzione.
Panoramica del circuito pneumatico
Assemblaggi che determinano l'accuratezza della forza, il tempo di risposta e la ripetibilità del processo.
Unità di trattamento dell'aria
Il gruppo filtro, regolatore e lubrificatore condiziona l'aria di alimentazione prima che entri nel collettore della valvola. Il filtraggio rimuove il particolato e l'umidità, il regolatore imposta la pressione di esercizio e il lubrificatore fornisce una nebbia d'olio controllata alle guarnizioni del cilindro.
Gruppo di valvole proporzionali
Le valvole direzionali proporzionali controllano il movimento di estensione e retrazione del cilindro di pressatura. La risposta della valvola è monitorata dal sistema di controllo e il feedback della pressione proveniente da un trasduttore viene utilizzato per mantenere la forza impostata durante la corsa di compattazione.
Cilindro di pressatura
Cilindro a doppio effetto con stelo guidato e ammortizzatori su entrambi i fine corsa. L'ammortizzazione limita l'impatto al momento del contatto con la superficie della polvere, aiutando a preservare i bordi della padella sugli utensili in rilievo.
Ciclo di feedback di forza
Una cella di carico montata sotto la matrice misura la forza di pressatura effettiva e restituisce il valore al PLC. Il controller regola l'apertura della valvola proporzionale per mantenere la forza entro una fascia di tolleranza definita durante la fase di mantenimento.
Circuito di scarico di sicurezza
Durante l'apertura della protezione o l'arresto di emergenza, una valvola di scarico scarica la pressione della bombola nell'atmosfera entro un breve intervallo. Il cilindro non può sostenere il carico mentre il circuito di sicurezza è aperto e la macchina ritorna in uno stato sicuro.
Dati tecnici
Valori del fotogramma standard. La gamma di forze e gli strumenti sono definiti in base alle specifiche del progetto.
Formati di prodotto applicati
Tipi di polvere e formati di vaschette adatti al comportamento di pressatura pneumatica.
Ombretto pressato
Pentole per ombretti di formato standard e di grande formato dove tempi di attesa brevi producono torte con bordi netti e una superficie uniforme.
Fard e illuminante
Formati pressati a cupola e piatti che richiedono un basso apporto termico durante la compattazione per preservare l'orientamento delle particelle luccicanti.
Fondotinta in polvere leggera
Compatti per fondotinta a densità inferiore in cui la pressatura pneumatica evita la compattazione eccessiva e mantiene la spalmabilità della polvere.
Pentole di dimensioni campione
Pentole e formati promozionali pressati a forza ridotta con tempi ciclo brevi per produzioni di prova e campionature.
Pentole con superficie goffrata
Pentole con logo o motivo in rilievo pressate con imbottitura abilitata a proteggere i dettagli fini sulla faccia del punzone.
Unità tavolozza multicolori
Piatti individuali per l'assemblaggio di tavolozze dove sono richieste altezza e finitura coerenti dei piatti in tutti i gruppi di tonalità.
Domande frequenti
Domande operative sollevate durante la valutazione e l'integrazione. Seleziona una domanda per espandere la risposta.
Qual è la differenza tra pressatura pneumatica e idraulica per polvere cosmetica
La pressatura pneumatica applica la forza attraverso l'aria compressa e si adatta a tempi di attesa più brevi, intervalli di forza inferiori e formulazioni sensibili al calore. La pressatura idraulica offre una forza maggiore con tempi di tenuta più lunghi ed è adatta a torte dense e formati di teglie più grandi. La scelta dipende dalla durezza della torta target, dalle dimensioni della teglia e dal comportamento della formulazione.
Come viene controllata la forza di pressatura durante il ciclo
Una cella di carico sotto la matrice misura la forza effettiva e invia il valore al PLC. Il PLC confronta questo valore con il setpoint della ricetta e regola l'apertura della valvola proporzionale per mantenere la forza entro la banda di tolleranza durante la fase di mantenimento.
La macchina può pressare formulazioni con un alto contenuto di leganti
Sì, a condizione che la durezza target della torta rientri nell'intervallo della forza pneumatica. Le formulazioni ad alto contenuto di legante tendono a trarre vantaggio dal basso apporto termico della pressatura ad aria, ma le impostazioni della curva di pressione dovrebbero essere regolate per formulazione per evitare una compattazione eccessiva.
Quale qualità dell'aria è necessaria per un funzionamento stabile
L'aria di alimentazione deve essere asciutta e filtrata per rimuovere particelle e umidità. È necessaria una pressione di esercizio compresa tra 0,6 e 0,8 MPa. Una qualità dell'aria al di sotto di queste specifiche influisce sulla ripetibilità della forza e può ridurre la durata delle guarnizioni delle valvole e dei cilindri.
Con quale frequenza è necessaria la manutenzione del circuito dell'aria
Gli intervalli consigliati includono la sostituzione dell'elemento filtrante ogni 1.000 ore, il rabbocco del lubrificatore come indicato dal vetro spia, l'ispezione della valvola proporzionale ogni 3.000 ore e la sostituzione completa del kit di guarnizioni sul cilindro ogni 8.000-10.000 ore a seconda del conteggio dei cicli.
La stampante è adatta per un ambiente senza polvere
La macchina può essere specificata con superfici in acciaio inossidabile, percorso di scarico chiuso e lubrificanti per uso alimentare per l'installazione in camere bianche o ambienti controllati. Il circuito pneumatico allontana l'aria dalla zona di pressatura per limitare la dispersione del particolato.
Cosa determina la resa del ciclo su questa macchina
La resa del ciclo dipende dal tempo di attesa, dalla lunghezza della corsa del cilindro, dal tempo di riempimento e dalle dimensioni del piatto. Tempi di attesa più brevi e pentole poco profonde producono una resa maggiore, mentre pentole profonde e tempi di attesa più lunghi riducono le unità all'ora. L'output effettivo viene verificato durante i test di accettazione in fabbrica.
Le unità pneumatiche e idrauliche possono condividere gli utensili
La compatibilità degli utensili dipende dall'interfaccia di montaggio e dall'intervallo di forza. Quando entrambe le macchine utilizzano la stessa piastra standardizzata e la gamma di forza dell'unità pneumatica copre la forza di compattazione richiesta, i set di utensili possono essere condivisi tra piattaforme con valori di gioco documentati.
Riferimento alla deviazione del processo
Situazioni osservate durante la pressatura pneumatica e relative azioni correttive.
La lettura della forza fluttua durante la sospensione
Controllare l'unità di preparazione dell'aria per eventuali residui di umidità e verificare che l'elemento filtrante non sia saturo. Ispezionare la risposta della valvola proporzionale e verificare il segnale della cella di carico rispetto a uno strumento di riferimento. Verificare che la pressione dell'aria di alimentazione rimanga stabile durante il ciclo.
La superficie della torta mostra l'impressione del punzone
Aumentare l'ammortizzazione alla fine della corsa per rallentare l'avvicinamento al pugno. Ridurre il valore della velocità di estensione nella ricetta. Verificare che la faccia superiore del punzone sia pulita e priva di accumuli di polvere, che modificano il profilo di contatto effettivo.
Tempo di ciclo più lungo del target della ricetta
Controllare la portata d'aria di alimentazione all'ingresso della macchina e verificare che soddisfi le specifiche di consumo. Ispezionare il silenziatore di scarico per eventuali blocchi. Verificare il tempo di risposta della valvola rispetto al registro della manutenzione e, se necessario, regolare la velocità di retrazione.
La padella si attacca al punzone superiore
Ridurre il tempo di attesa e abbassare la forza di pressatura del 10-15%. Lucidare la superficie del punzone e verificare che l'angolo di rilascio corrisponda alle specifiche dell'utensile. Verificare che il contenuto di umidità della polvere rientri nell'intervallo consigliato compreso tra 1 e 3%.
Perdita d'aria udibile vicino al cilindro
Ispezionare la guarnizione dello stelo e la guarnizione del pistone per verificare l'eventuale usura. Verificare che il montaggio del cilindro sia sicuro e controllare i raccordi su entrambe le porte. Se la perdita continua dopo la sostituzione della guarnizione, ispezionare l'alesaggio del cilindro per eventuali rigature e, se necessario, sostituire il cilindro.
La forza non raggiunge il setpoint della ricetta
Confermare che l'impostazione del regolatore corrisponda al valore della ricetta. Controllare la caduta di pressione nell'unità di preparazione dell'aria e nel collettore della valvola. Verificare che la dimensione del foro del cilindro corrisponda alle specifiche installate e controllare eventuali perdite interne oltre la guarnizione del pistone.
Note di integrazione
Fattori che influenzano l'installazione, i servizi e il funzionamento a lungo termine.
Requisiti di fornitura d'aria
Si consiglia una linea d'aria dedicata con filtrazione ed essiccazione a monte. La pressione all'ingresso della macchina deve rimanere compresa tra 0,6 e 0,8 MPa durante il ciclo ed è consigliabile un regolatore dedicato sulla macchina.
Pavimento e Montaggio
La macchina richiede un pavimento piano con punti di ancoraggio specificati nel disegno di installazione. Si consiglia l'isolamento dalle vibrazioni quando la macchina da stampa condivide il pavimento con altre apparecchiature di produzione.
Gestione del rumore
I silenziatori di scarico e le impostazioni di ammortizzazione mantengono il rumore operativo al di sotto di 75 dB nella posizione dell'operatore. Normalmente nei capannoni di produzione non è necessario un trattamento acustico aggiuntivo.
Pianificazione della manutenzione
Gli intervalli consigliati includono la sostituzione dell'elemento filtrante ogni 1.000 ore, l'ispezione della valvola ogni 3.000 ore e la sostituzione del kit di guarnizioni in base al conteggio dei cicli. I registri vengono conservati insieme al registro di manutenzione della macchina.