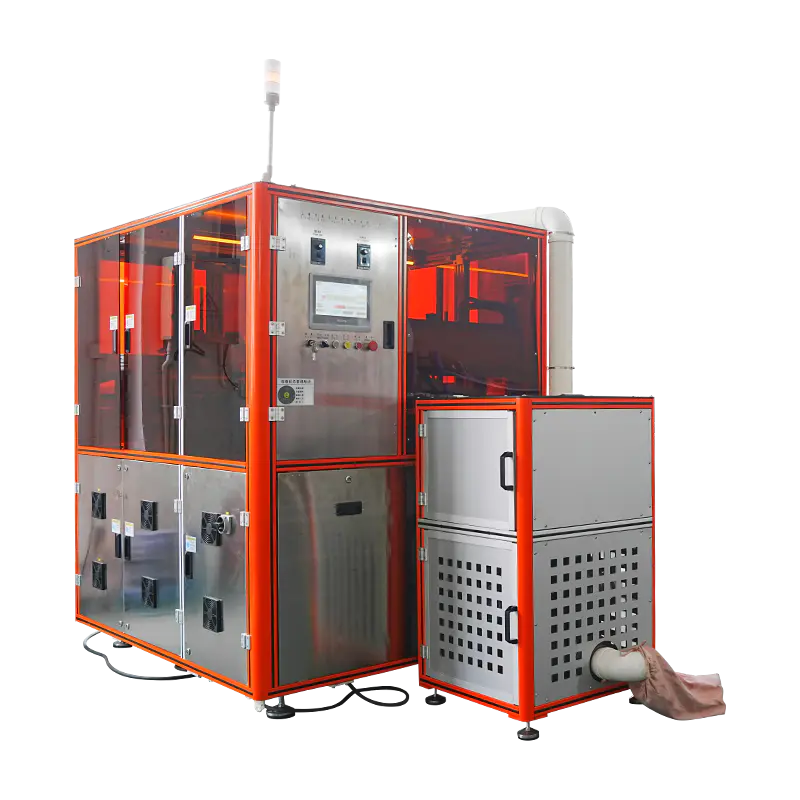
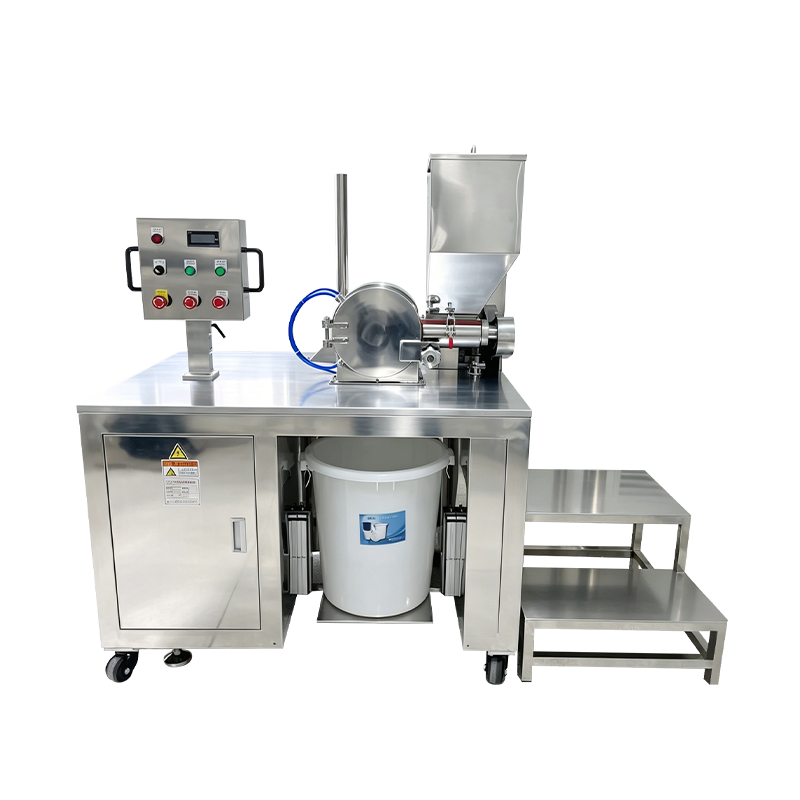
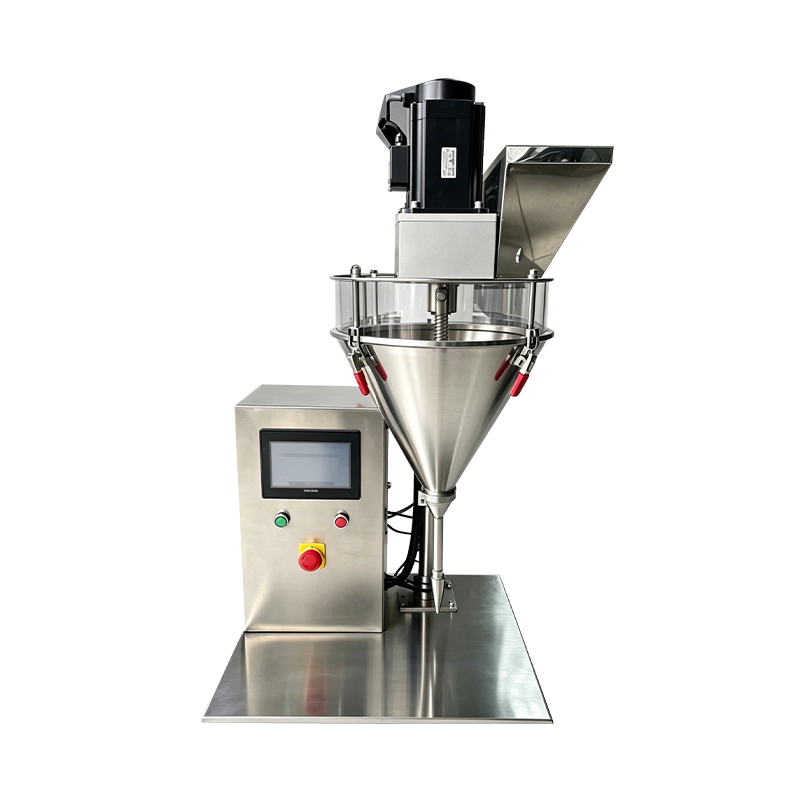
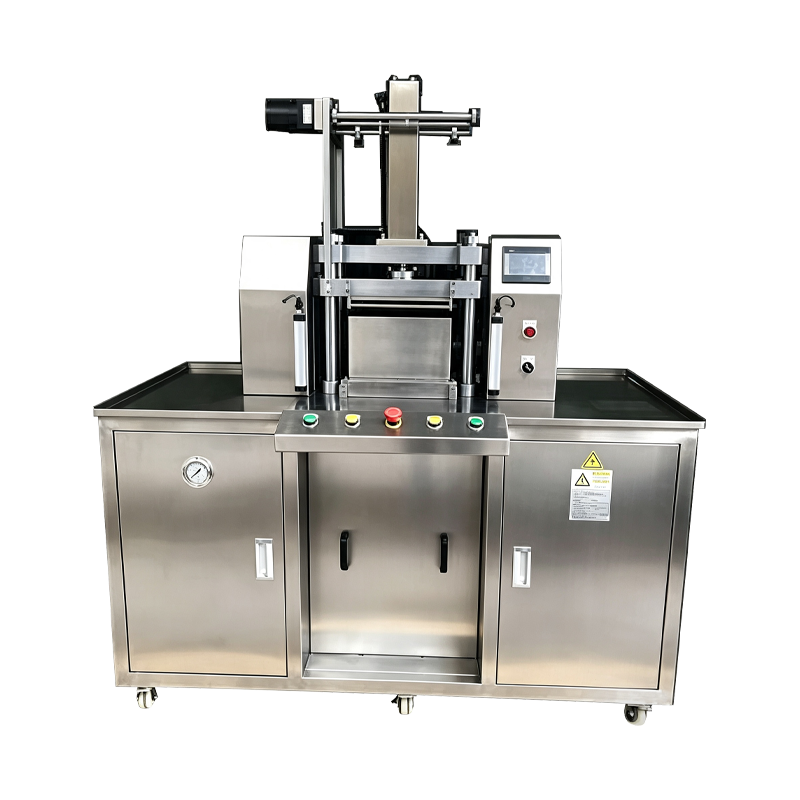
Pressa per polvere cosmetica servoassistita
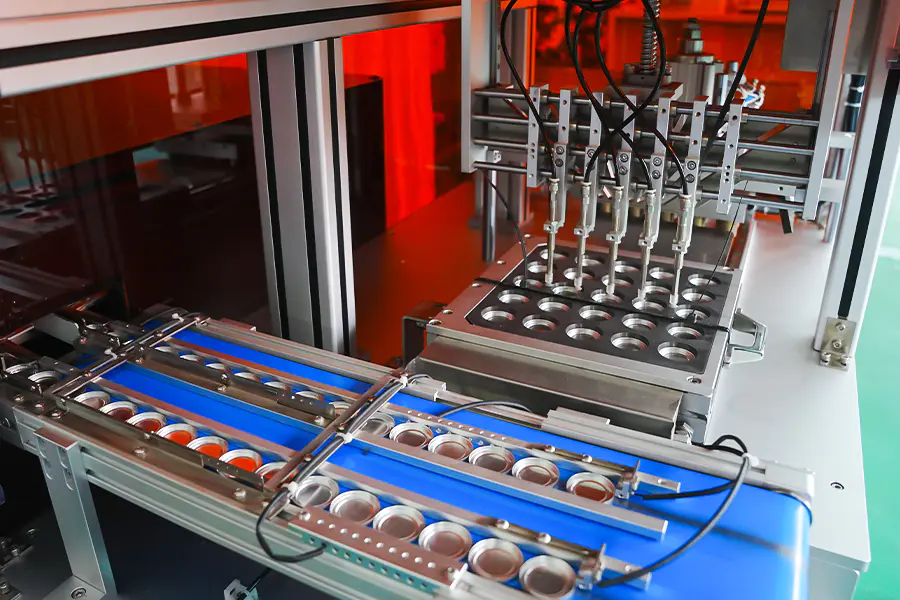
Una piattaforma di pressatura in cui la corsa di compattazione è generata da un servomotore e da un gruppo vite a ricircolo di sfere anziché da un circuito idraulico o pneumatico. Posizione, velocità e forza sono controllate attraverso i parametri di azionamento, consentendo di modellare il profilo di pressatura fase dopo fase. Applicato alla compattazione di polveri cosmetiche dove ripetibilità del ciclo, precisione della forza e documentazione del processo sono requisiti specificati.
Controllo digitale della forza
La forza viene generata dalla coppia del servoazionamento e verificata da una cella di carico sotto la matrice, pertanto il valore di pressatura viene definito nel software anziché dall'impostazione del regolatore di pressione.
Ripetibilità del profilo
Ogni fase del profilo di pressatura è memorizzata nella ricetta e l'azionamento riproduce la stessa curva di movimento da ciclo a ciclo indipendentemente dalla durata della produzione.
Acquisizione dei dati di processo
Posizione, velocità, coppia e forza vengono registrate a una frequenza di campionamento fissa per ogni ciclo e i dati della curva vengono archiviati nel record del batch per la revisione.
Profilo di pressatura servo
La corsa è divisa in fasi programmabili, ciascuna con la propria velocità, posizione e forza target.
Fase 1
AvvicinamentoIl pistone scende ad una velocità definita in una posizione appena sopra la superficie della polvere. La velocità di avvicinamento è impostata su un valore più elevato per tempi di ciclo brevi e su un valore inferiore per utensili in rilievo.
Fase 2
ContattoLa velocità è ridotta nel punto di contatto per limitare l'impatto sul letto di polvere e preservare la geometria del bordo del piatto all'inizio della compattazione.
Fase 3
CompattazioneLa forza aumenta fino al valore target a una velocità controllata. Il gradiente di compattazione viene impostato per formulazione per controllare la distribuzione della densità attraverso la torta.
Fase 4
TieniLa forza viene mantenuta entro una fascia di tolleranza per un intervallo definito, consentendo alla matrice della polvere di depositarsi e al legante di fluire tra le particelle.
Fase 5
RilascioLa forza viene ridotta gradualmente anziché rilasciata istantaneamente. Il rilascio graduale riduce la differenza di pressione tra il punzone e la superficie della torta.
Fase 6
RitirareIl pistone ritorna nella posizione superiore alla velocità impostata, liberando l'area dello stampo per la fase di espulsione e il ciclo di riempimento successivo.
Drive Train e misurazione
Componenti che determinano la precisione della forza e la ripetibilità del ciclo.
Servomotore
Servomotore CA classificato per servizio di pressatura continua. La coppia erogata viene mappata sulla forza di pressione attraverso il passo della vite a ricircolo di sfere e l'azionamento mantiene la coppia all'interno di un circuito chiuso durante la fase di mantenimento.
Vite a ricircolo di sfere e pistone
La vite a ricircolo di sfere precaricata converte la rotazione in movimento lineare con gioco ridotto. Il pistone è guidato su guide lineari per limitare la deflessione laterale sotto carico e mantenere l'allineamento del punzone entro la tolleranza.
Cella di carico
La cella di carico estensimetrica montata sotto la matrice misura la forza di pressatura effettiva. Il segnale viene campionato continuamente e confrontato con il target della ricetta durante le fasi di compattazione e mantenimento.
Codificatore di posizione
L'encoder assoluto sul servomotore fornisce un feedback della posizione del pistone ad alta risoluzione. I valori di posizione definiscono le transizioni di fase e vengono registrati con la curva di forza per ciascun ciclo.
Dati tecnici
Valori del fotogramma standard. L'intervallo di forza, la corsa e l'attrezzatura sono definiti per applicazione.
Casi di produzione applicata
Formati di prodotto e condizioni di processo adatti alla pressatura servoassistita.
Compatti di pigmenti densi
Le formulazioni che richiedono un gradiente di compattazione definito beneficiano del controllo del livello di fase, che riduce la copertura sulle vaschette ad alta densità.
Compatti multistrato
Le fasi sequenziali di riempimento e pressatura con profili distinti producono torte a due o tre strati con densità interstrato controllata.
Fondotinta in polvere
Polveri ricche di legante pressate con rilascio graduale per limitare le fessurazioni superficiali e migliorare la stabilità del bordo della padella.
Formato Pan Rilievo
Motivi in rilievo e logo preservati grazie alla velocità di contatto ridotta e al gradiente di compattazione controllato.
Preforma per torta al forno
Torte di grande formato pressate con forza moderata con tempo di attesa prolungato per stabilire una densità uniforme prima della fase di cottura.
Linee di produzione regolamentate
Ambienti di processo in cui i dati relativi alla forza e alla posizione per ciclo devono essere conservati per la documentazione del lotto e la revisione delle deviazioni.
Domande frequenti
Domande comuni sollevate durante la valutazione e l'integrazione della linea. Seleziona una domanda per espandere la risposta.
In cosa differisce la servopressatura dalla pressatura idraulica
La servopressione genera forza attraverso la coppia del motore e una vite a ricircolo di sfere, quindi la posizione e la velocità della corsa sono controllate direttamente dall'azionamento. La pressatura idraulica genera forza attraverso la pressione del fluido, che è efficiente con una forza elevata ma meno precisa nella posizione. La servopressatura viene selezionata laddove sono richieste la ripetibilità del profilo e l'acquisizione dei dati a livello di ciclo.
È possibile modificare il profilo di pressatura tra i prodotti
Sì. Ogni ricetta del prodotto memorizza il proprio conteggio delle fasi, le posizioni delle fasi, le velocità, gli obiettivi di forza e i tempi di attesa. Le ricette vengono richiamate dall'HMI e il passaggio non richiede la regolazione meccanica della trasmissione.
Quali dati vengono registrati per ogni ciclo di pressatura
Forza, posizione, velocità e coppia motrice vengono campionati a 1 kHz e memorizzati per ciclo. I dati sono collegati al batch record e possono essere esportati tramite OPC UA o CSV per la revisione del processo o la documentazione del cliente.
La macchina è adatta per applicazioni ad alta forza
Il telaio standard copre fino a 25 tonnellate. Al di sopra di questo intervallo, viene normalmente specificata la pressatura idraulica. La servopressatura è selezionata per la precisione e il controllo del processo piuttosto che per la massima capacità di forza.
Di quale manutenzione ha bisogno la trasmissione
La lubrificazione delle viti a ricircolo di sfere viene verificata a intervalli definiti, in genere ogni 1.000 ore di funzionamento. Le guide lineari vengono pulite e ingrassate allo stesso intervallo. Si consiglia la calibrazione delle celle di carico ogni 12 mesi e la sostituzione della batteria dell'encoder segue il programma del produttore dell'azionamento.
Come si comporta la macchina in caso di interruzione di corrente
In caso di perdita di potenza, il servoazionamento entra in un arresto controllato e il pistone mantiene la posizione finché il freno non si inserisce. La procedura di ripristino richiede un ciclo di homing prima della ripresa della produzione. I dati del ciclo per l'unità interrotta sono contrassegnati nel registro.
È possibile condividere gli utensili con macchine idrauliche o pneumatiche
La condivisione degli utensili dipende dall'interfaccia di montaggio e dall'intervallo di forza. Laddove venga utilizzata la stessa piastra standardizzata e la gamma di forza copra la forza di compattazione richiesta, i set di utensili possono essere trasferiti con valori di gioco documentati.
Cosa determina il rendimento del ciclo su questa piattaforma
La resa del ciclo dipende dalla lunghezza della corsa, dalle velocità della fase, dal tempo di attesa e dalle dimensioni del piatto. La velocità di avvicinamento ridotta e il tempo di attesa prolungato riducono la velocità di uscita, mentre i profili corti su piatti poco profondi producono una resa maggiore. Le tariffe effettive vengono verificate durante i test di accettazione in fabbrica.
Riferimento alla deviazione del processo
Situazioni osservate durante la pressatura dei servi e relative azioni correttive.
La curva della forza devia dal profilo memorizzato
Esaminare la curva rispetto al profilo di riferimento nell'HMI. Controllare la deriva del segnale della cella di carico rispetto a uno strumento di riferimento. Verificare che il peso di riempimento della polvere rientri nella tolleranza e verificare lo stato di lubrificazione della vite a ricircolo di sfere.
Il servoazionamento segnala un sovraccarico di coppia
Verificare la presenza di ostruzioni meccaniche nell'area dello stampo e verificare che il pistone si muova liberamente durante la corsa. Verificare che il target di forza non sia stato impostato al di sopra della valutazione del frame. Ispezionare la vite a ricircolo di sfere e le guide per individuare eventuali contaminazioni o lubrificazione insufficiente.
La ripetibilità della posizione varia nel corso di un turno
Verificare che il raffreddamento dell'armadio del convertitore funzioni e che la temperatura ambiente rientri nelle specifiche. Controllare il gioco dell'accoppiamento dell'encoder. Eseguire il ciclo di homing e confrontare i valori di posizione con il record di messa in servizio.
Il tempo del ciclo supera l'obiettivo della ricetta
Rivedi le impostazioni della velocità della fase rispetto alla ricetta. Controllare l'attrito meccanico nella guida del pistone e verificare che siano stati rispettati gli intervalli di lubrificazione. Verificare che l'azionamento non sia in modalità di limitazione della coppia durante la fase di compattazione.
I bordi della padella si rompono dopo la compattazione
Ridurre il gradiente di compattazione nella fase interessata per rallentare l'aumento della forza. Estendere il tempo di attesa da 0,5 a 1 secondo. Verificare la distanza tra punzone e matrice e verificare che il contenuto di umidità della polvere rimanga entro la fascia consigliata.
I dati del ciclo mancano dal registro batch
Controllare il collegamento di comunicazione tra il PLC e il sistema di registrazione dati. Verificare lo spazio di archiviazione sul dispositivo di registrazione. Verificare che il contatore dei cicli non sia stato ripristinato e controllare l'orologio del PLC per la sincronizzazione con la rete dell'impianto.
Note di integrazione
Fattori che influenzano l'installazione, le utilità e le prestazioni a lungo termine.
Qualità dell'energia
Il servoazionamento beneficia di un'alimentazione stabile con bassa distorsione armonica. Laddove l'alimentazione dell'impianto subisca variazioni significative, si consiglia una reattanza di linea o un filtro attivo per proteggere l'elettronica dell'azionamento.
Pavimento e Vibrazioni
La macchina richiede un pavimento piano con punti di ancoraggio secondo il disegno di installazione. I cuscinetti isolanti riducono la trasmissione della forza di reazione alle apparecchiature circostanti e migliorano la stabilità della posizione.
Raffreddamento dell'armadio
L'armadio del convertitore è raffreddato ad aria e richiede spazio sufficiente per il flusso d'aria attorno all'armadio. La temperatura ambiente all'ingresso dell'armadio deve rimanere entro le specifiche del convertitore per tutto il turno.
Rete e dati
Il controller supporta l'esportazione OPC UA e CSV. La configurazione della rete viene definita durante la messa in servizio per corrispondere all'architettura MES o storica dell'impianto, con identificatori batch mappati sui record di produzione.