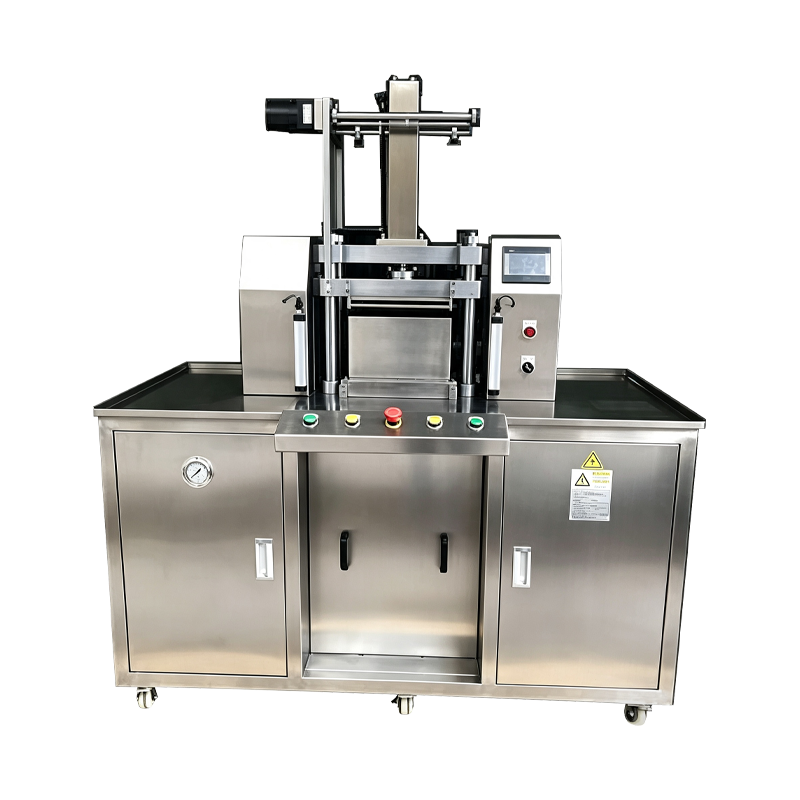
Pressa per polvere cosmetica multistazione
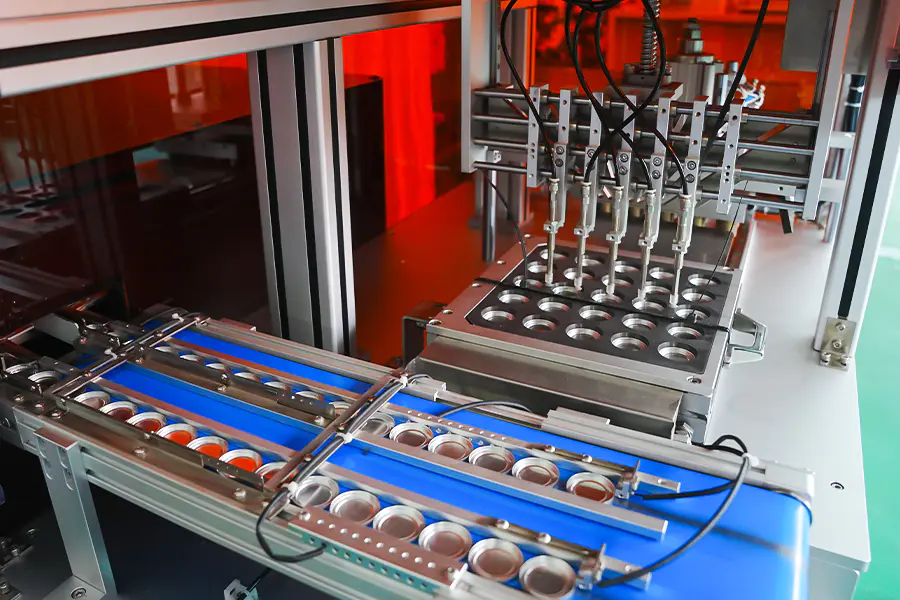
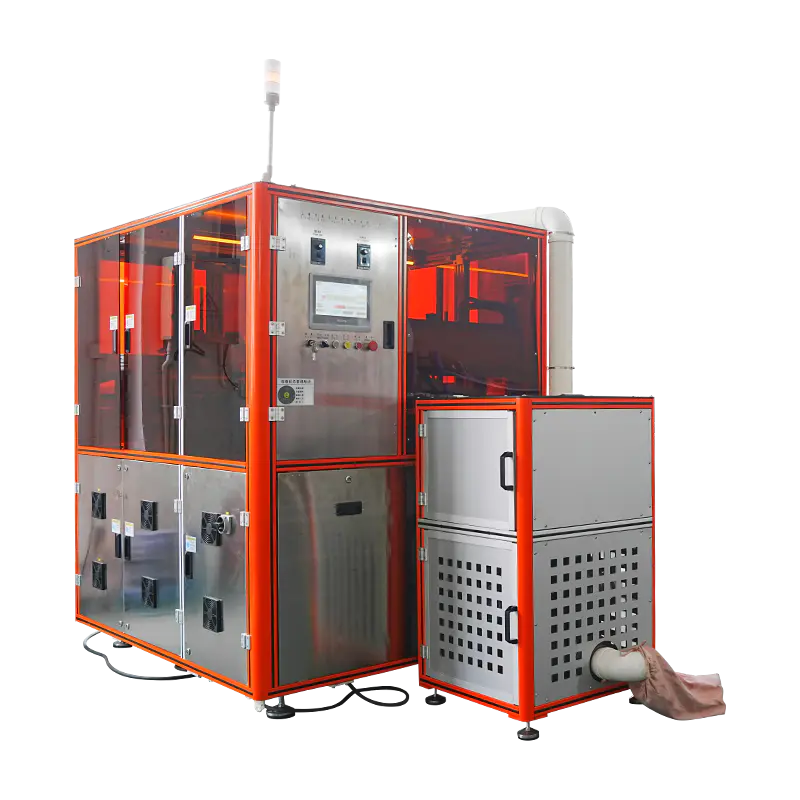
Una piattaforma rotante indicizzata che trasporta più stazioni di pressatura che operano in parallelo, consentendo la compattazione simultanea di diverse formulazioni di polvere, geometrie di vaschette o varianti di colore all'interno di un unico ciclo di produzione. Il conteggio delle stazioni è configurabile e ciascuna stazione mantiene la pressione indipendente e il controllo di permanenza attraverso un'architettura PLC centralizzata.
Architettura della produzione
-
Tavola indicizzata rotante
L'indicizzatore servoazionato posiziona ciascuna stazione con ripetibilità entro 0,02 mm, supportando il funzionamento a ciclo continuo.
-
Controllo indipendente della stazione
Ciascuna stazione è dotata del proprio cilindro di pressatura, sensore di pressione e timer di sosta, consentendo la variazione della ricetta tra le stazioni.
-
Dosaggio polvere in linea
Riempitrici a servococlea sincronizzate con l'indice della tavola, precisione di riempimento mantenuta entro più o meno 0,04 g per stazione.
-
Registrazione dati centralizzata
Conteggi di pressione, peso e scarti a livello di stazione archiviati per batch, esportabili tramite OPC UA o CSV.
Capacità fondamentali
Progettato per i produttori di cosmetici che eseguono la produzione di più SKU su apparecchiature condivise.
Funzionamento della stazione parallela
Più stazioni premono contemporaneamente, quindi l'output viene scalato con il conteggio delle stazioni anziché con il tempo di ciclo. Una configurazione a 8 stazioni raggiunge da 3.600 a 4.800 unità all'ora a seconda delle dimensioni della vasca.
Produzione di SKU misti
Diverse stazioni possono eseguire diverse formulazioni o forme di teglie simultaneamente, consentendo la produzione in piccoli lotti di più SKU senza cambio di linea.
Controllo indipendente delle ricette
La pressione, il tempo di permanenza e la corsa di espulsione vengono impostati per stazione tramite l'HMI, in modo che una stazione possa premere un fard morbido mentre un'altra preme un evidenziatore forte.
Standardizzazione degli utensili
I set di punzoni e matrici utilizzano un'interfaccia di montaggio comune tra le stazioni, consentendo lo scambio di stampi tra le stazioni senza ricalibrazione.
Gestione degli scarti in linea
Le deviazioni di peso e pressione attivano lo scarto a livello di stazione, deviando le pentole difettose senza fermare il tavolo.
Tracciabilità per unità
Ogni vasca pressata è collegata alla sua stazione, lotto e parametri di pressatura, supportando la documentazione di qualità a valle.
Parametri tecnici
Valori di configurazione standard. Il conteggio delle stazioni e l'intervallo di pressione vengono regolati in base alle specifiche del progetto.
Scenari applicativi
Utilizzato in ambienti di produzione di cosmetici in cui sono richiesti flessibilità multi-SKU e produzione di volumi.
Tavolozze multicolori
Ciascuna stazione pressa una tonalità diversa per una singola tavolozza, quindi il tavolo passa al set di tonalità successivo, riducendo la necessità di linee separate.
Produzione a contratto
Supporta la produzione simultanea di più SKU cliente in un turno, con richiamo di ricette per stazione e documentazione batch.
Fondotinta e Cipria compatta
Pressatura di fondotinta in polvere e contenitori per cipria compatti ad alto volume con controllo della pressione per stazione per diverse durezze di tonalità.
Produzione di pigmenti pressati
Compattazione di pigmenti pressati e polveri minerali in varie geometrie di vaschette, compresi formati a cupola e smussati.
SKU singolo ad alto volume
Tutte le stazioni eseguono la stessa ricetta per la massima produttività su un singolo prodotto, raggiungendo fino a 7.200 unità all'ora.
Produzione pilota e scale-up
Conteggi di stazioni inferiori utilizzati per prove di formulazione, quindi scalati a conteggi di stazioni più elevati senza modificare i parametri di processo.
Domande operative
Situazioni comuni di produzione e manutenzione incontrate dagli operatori di linea e dagli ingegneri di processo.
Variazione di peso tra le stazioni
Ricalibrare la servococlea sulla stazione interessata utilizzando la routine di calibrazione dell'HMI. Verificare la consistenza della densità apparente della polvere nella tramoggia e verificare che la coclea non sia usurata. Effettuare un controllo incrociato della lettura del sensore di pressione della stazione rispetto al manometro principale.
Deriva della posizione di indicizzazione della tavola
Controllare il gioco dell'accoppiamento dell'encoder del servoindexer. Verificare che il meccanismo di bloccaggio del tavolo si innesti completamente in ciascuna stazione. Eseguire il ciclo di homing dell'indexer e ispezionare l'usura dell'arresto meccanico. Confermare la lubrificazione del cuscinetto rotante secondo il programma.
Compattazione irregolare tra le stazioni
Confronta le curve di pressione per stazione attraverso la schermata dei trend dell'HMI. Ispezionare la caduta di pressione idraulica su stazioni specifiche. Verificare che il gioco del punzone e della matrice rientri nelle specifiche. Verificare che il timer di sosta sia impostato correttamente per ciascuna ricetta.
Il tasso di scarto aumenta in una stazione
Isolare la stazione eseguendo un batch di prova con la stazione bypassata. Ispezionare l'asta di espulsione per eventuali accumuli di polvere o rigature. Verificare il punto zero del sensore di pesatura e controllare l'interferenza delle vibrazioni provenienti dalle stazioni adiacenti.
Il tempo di cambio supera l'obiettivo
Standardizza lo stoccaggio degli utensili in base al numero di stazione e alla ricetta. Set di punzoni e matrici pre-stadio prima dell'inizio del cambio. Utilizzare morsetti a rilascio rapido e verificare che tutte le stazioni utilizzino la stessa interfaccia di montaggio. Registrare le fasi di cambio nella ricetta per riferimento da parte dell'operatore.
Note di integrazione
Considerazioni sull'integrazione della linea, sul controllo del processo e sul funzionamento a lungo termine.
Alimentazione a monte
La pressa si interfaccia con i sistemi di miscelazione e trasporto delle polveri a monte attraverso una tramoggia buffer. I sensori di livello mantengono un'alimentazione costante alla coclea di ciascuna stazione.
Movimentazione a valle
Le teglie pressate vengono trasferite su un trasportatore da asporto o su un braccio robotizzato. La stampante emette un segnale identificato dalla stazione per lo smistamento e il confezionamento a valle.
MES e record batch
I dati di produzione a livello di stazione possono essere inviati ai sistemi MES o ERP tramite OPC UA, supportando la tracciabilità dei lotti e il reporting della resa.
Manutenzione preventiva
Il programma consigliato prevede l'analisi dell'olio idraulico ogni 2.000 ore, l'ispezione di punzoni e matrici ogni 500 ore e la calibrazione dell'indexer ogni 1.000 ore.