Pressa automatica per polvere per fondotinta
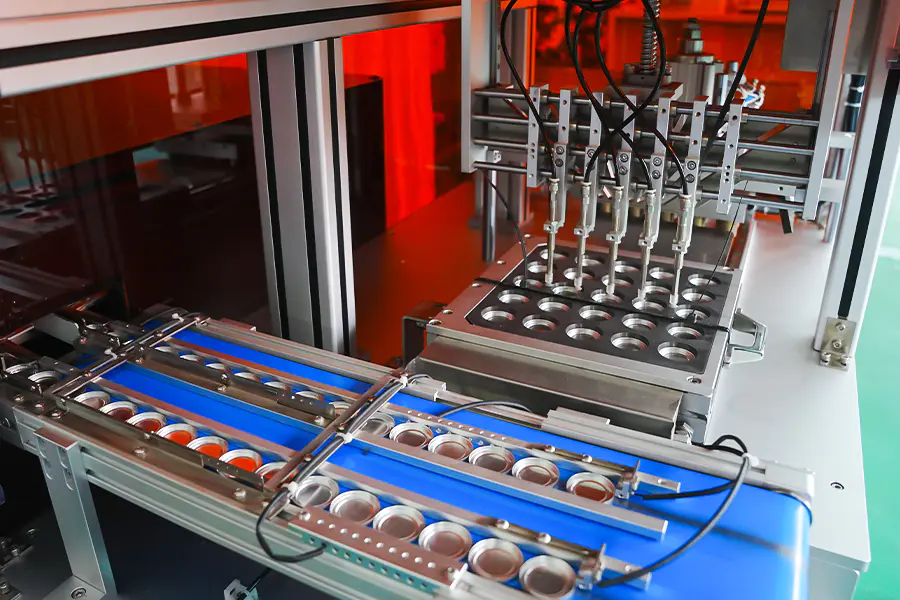
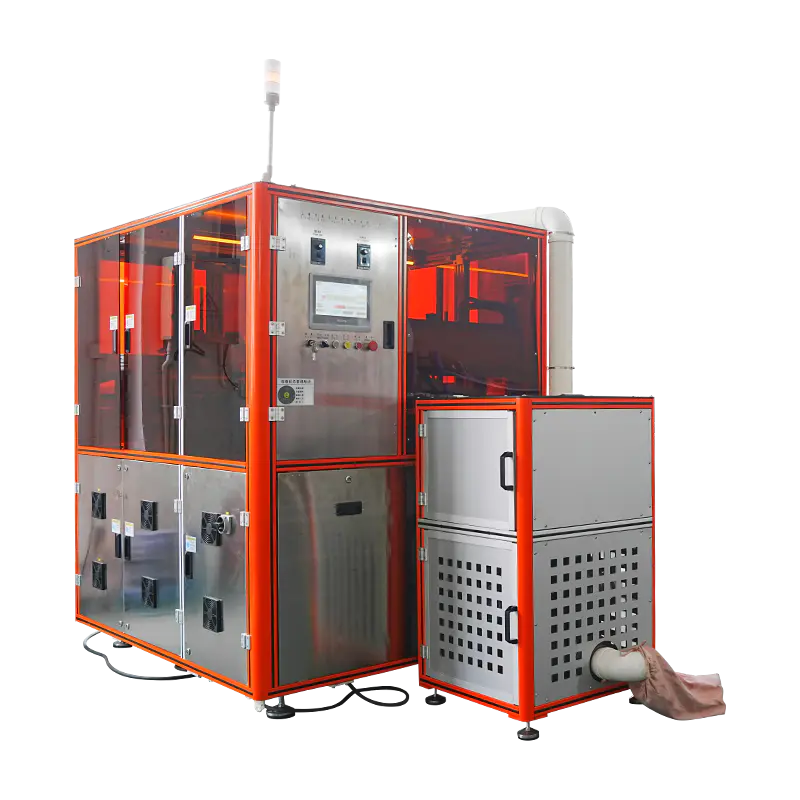
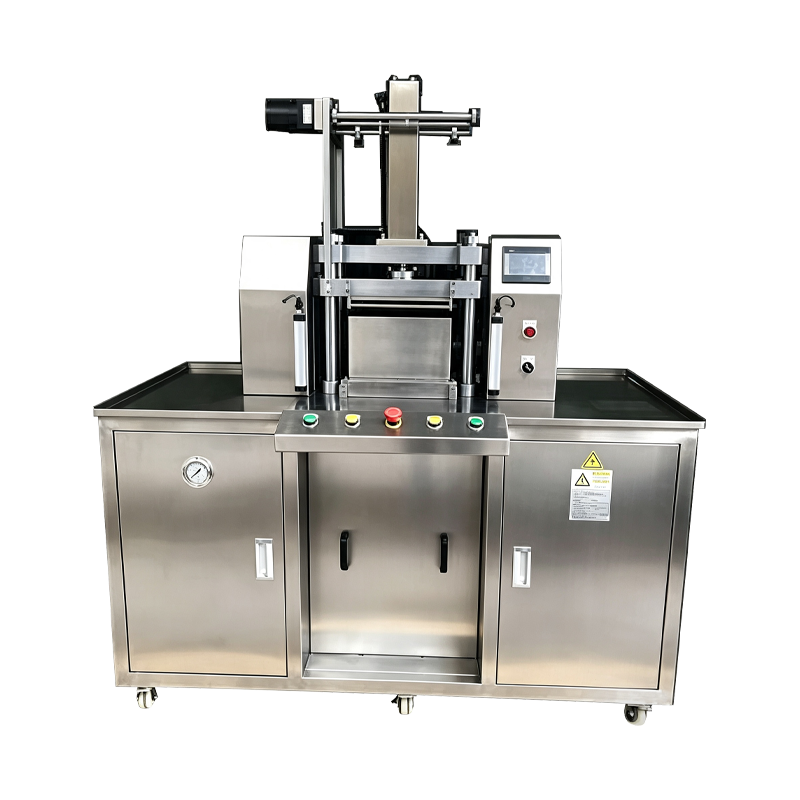
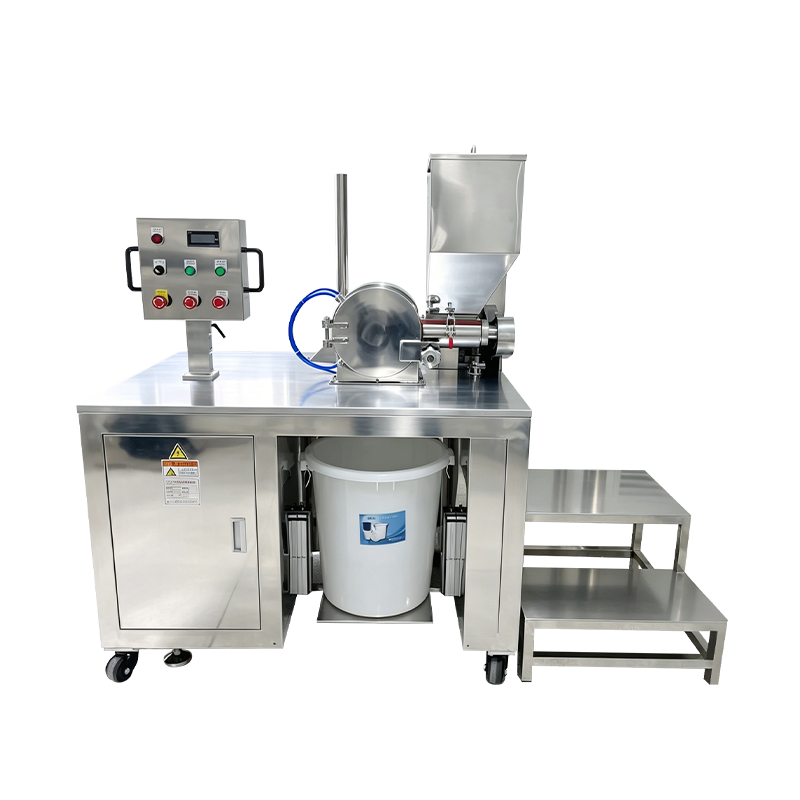
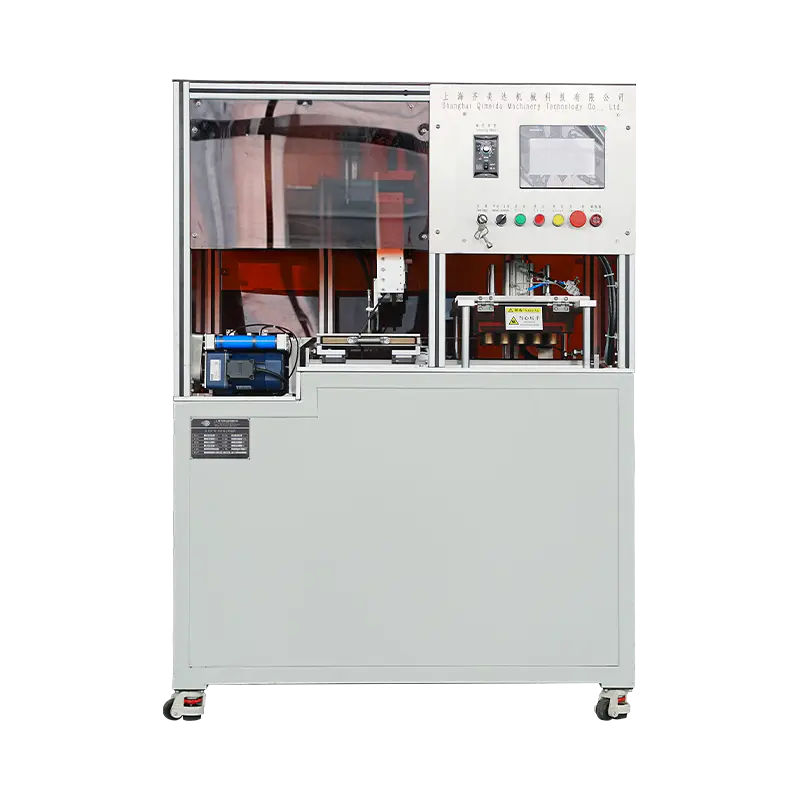
Una piattaforma di pressatura configurata per vaschette per fondotinta in polvere e fondotinta compatti pressati. La macchina automatizza l'alimentazione delle teglie, il dosaggio delle polveri, il consolidamento del letto, la compattazione e l'espulsione in un ciclo continuo, con controllo basato sulla ricetta sul peso di riempimento, sulla forza di pressatura, sul tempo di permanenza e sulla velocità del ciclo. Ogni ciclo viene registrato rispetto al lotto di produzione con dati di forza e posizione disponibili per la revisione.
Compattazione ad alta densità
Il fondotinta in polvere richiede una forza sostenuta per raggiungere la durezza della torta desiderata. La pressa mantiene la forza attraverso una fase di trattenimento estesa, consentendo al legante di fluire attraverso la matrice della polvere.
Controllo della superficie piana
La planarità del punzone superiore e la velocità di avvicinamento vengono impostate in base alla ricetta per produrre una superficie uniforme della padella senza segni di stampa o variazioni di densità localizzate.
Integrità dei bordi
Il gradiente di compattazione e il tasso di rilascio sono regolati in base alla formulazione per limitare la scheggiatura dei bordi sulle vaschette per fondotinta in polvere dopo l'espulsione.
Acquisizione dati del ciclo
Forza, posizione e tempo di permanenza vengono registrati per ogni piatto e collegati al record del batch per la revisione del processo e l'analisi delle deviazioni.
Architettura del sistema
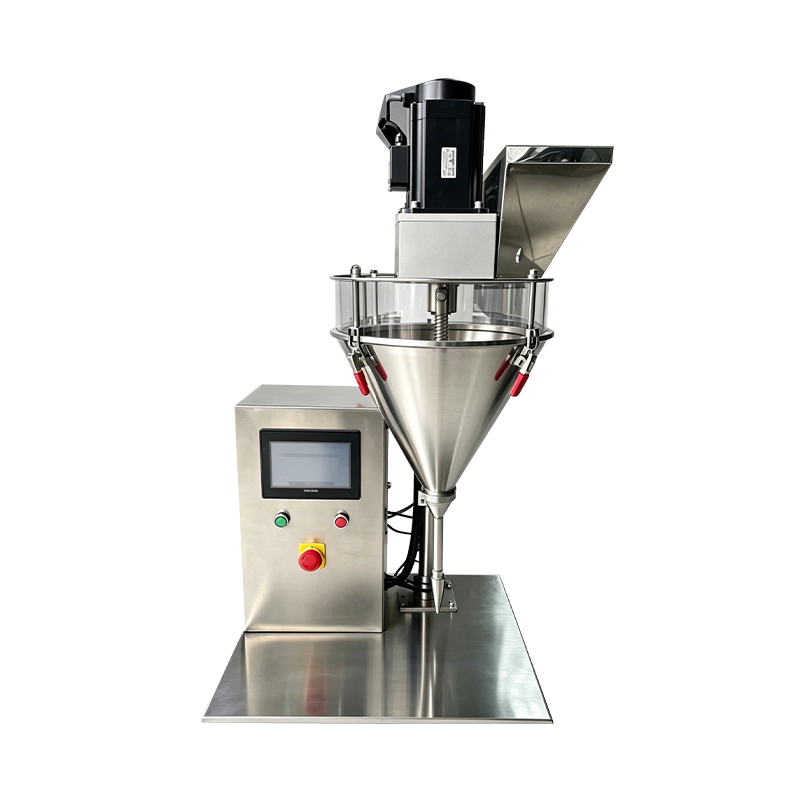
Stazione di dosaggio
Servococlea con riempimento volumetrico. La polvere viene dosata in base al peso della ricetta e verificata da una bilancia di controllo in linea prima che il piatto avanza.
Stazione di livellamento
La lama raschiante e la vibrazione controllata consolidano il letto di polvere, riducendo la variazione dell'altezza di riempimento prima della compattazione.
Stazione di pressatura
Punzoni superiori e inferiori con azionamento servo o idraulico. La forza, la velocità di avvicinamento e il tempo di attesa vengono impostati in base alla ricetta.
Stazione di espulsione
L'espulsore pneumatico o servocomandato solleva la vaschetta pressata dalla trafila. La corsa è impostata per corrispondere alla profondità del pan e viene verificata dopo la sostituzione dell'utensile.
Punto di ispezione
Vengono controllate l'altezza del piatto e le condizioni della superficie. I dati di peso provenienti dalla selezionatrice ponderale e i dati di pressatura provenienti dal controller sono collegati al record batch.
Gamma di specifiche
Applicazioni di produzione
Fondotinta in polvere pressata
Vaschette per fondotinta in polvere standard pressate con forza da moderata ad elevata con permanenza estesa per una densità uniforme su tutta la superficie della vaschetta.
Casi di fondazione compatti
Formati di ricarica e custodia compatta in cui l'altezza del piatto e la finitura superficiale devono corrispondere alla geometria della custodia per l'assemblaggio.
Compatti di fondazione a cupola
Formati a cupola pressati con utensili curvi, dove la velocità di avvicinamento e il gradiente di compattazione proteggono il profilo della cupola.
Vaschette per fondotinta in rilievo
Logo e motivo in rilievo pressati a velocità di avvicinamento ridotta per preservare i dettagli sulla superficie della padella durante la compattazione.
Gamma di fondotinta multi-ombra
Produzione della gamma di colori utilizzando il richiamo della ricetta, in cui il peso di riempimento e i parametri di pressatura cambiano tra le tonalità senza regolazione meccanica.
Produzione di campioni e prove
Esecuzioni di lotti più piccoli per prove di formulazione e campioni di mercato, utilizzando impostazioni di forza ridotte e cicli più brevi sulla stessa attrezzatura.
Domande frequenti
Quale intervallo di forza è richiesto per il fondotinta in polvere pressata
Il fondotinta in polvere pressata utilizza in genere un intervallo di forza da moderato a elevato con tempo di permanenza prolungato. Il valore esatto dipende dal diametro del piatto, dal contenuto di legante e dalla durezza target della torta e viene stabilito durante i test di accettazione in fabbrica sulla formulazione specificata.
Quali formati di vasche di fondazione è in grado di gestire la macchina
I formati rotondi, ovali, rettangolari e a cupola sono supportati tramite fustelle intercambiabili. La gamma standard copre un diametro da 35 mm a 90 mm o un ingombro equivalente, con formati più grandi disponibili su richiesta con gamma di forza modificata.
Come viene controllato il peso di riempimento per ciascuna padella
La polvere viene dosata da una coclea servoassistita utilizzando un metodo di riempimento volumetrico. Una bilancia di controllo in linea conferma il peso rispetto al valore della ricetta e i contenitori fuori tolleranza vengono deviati prima della pressatura. Il peso di riempimento è normalmente compreso tra più o meno 0,05 g.
Quale tempo dovrebbe essere previsto per il cambio degli utensili
Un cambio completo del set di utensili richiede in genere dai 25 ai 55 minuti, a seconda della forma della padella e del numero di posizioni da aggiornare. Gli utensili vengono archiviati in base al codice della ricetta e organizzati prima del cambio per ridurre al minimo i tempi di inattività.
La macchina può pressare le pentole ad alta forza senza variazioni di densità
Gli intervalli di forza elevati sono supportati da una fase di livellamento prima della pressatura e da un gradiente di compattazione controllato durante la corsa. La fase di livellamento riduce la variazione dell'altezza di riempimento e il gradiente è impostato per distribuire uniformemente la densità sulla superficie del piatto.
Quali dati vengono registrati per batch
Il peso di riempimento, la forza di pressatura, il tempo di permanenza, il conteggio dei piatti e i conteggi degli scarti vengono registrati per lotto. I dati a livello di ciclo possono essere esportati tramite OPC UA o CSV per la documentazione di qualità e la revisione del processo.
Quali intervalli di manutenzione si applicano alla stampante
Si consiglia l'ispezione di punzoni e matrici ogni 500 ore, la pulizia della coclea e del sistema di dosaggio ad ogni cambio di tonalità, la calibrazione dell'indicizzatore ogni 1.000 ore e la verifica delle celle di carico ogni 12 mesi. Si consiglia l'analisi dell'olio idraulico ogni 1.500 ore quando è specificata l'attuazione idraulica.
La macchina può integrarsi con linee di assemblaggio di casse compatte
Sì. La stazione di scarico fornisce un segnale di posizione identificata che l'attrezzatura a valle per il caricamento dei cartoni o l'assemblaggio dei vassoi può utilizzare per l'allineamento e il sequenziamento. I requisiti di integrazione vengono definiti in fase di pianificazione del layout della linea.
Riferimento alla deviazione del processo
La superficie della padella mostra segni di stampa
Ridurre la velocità di avvicinamento nella fase di contatto. Ispezionare la faccia superiore del punzone per individuare eventuali accumuli di polvere o usura superficiale. Prolungare leggermente il tempo di attesa in modo che la matrice in polvere si depositi prima del rilascio.
Scheggiatura del bordo dopo l'espulsione
Rallentare la velocità di rilascio e ridurre il gradiente di compattazione nella fase finale. Verificare il gioco del punzone e della matrice rispetto al registro dell'attrezzatura. Verificare che il contenuto di umidità della polvere rimanga entro la fascia consigliata.
La densità varia a seconda del diametro della padella grande
Rivedere la fase di livellamento del letto e verificare che l'impostazione del raschiatore o della vibrazione sia corretta. Estendere il tempo di attesa per consentire una sedimentazione uniforme. Controllare la planarità della faccia superiore del punzone rispetto al registro dell'attrezzatura.
Il peso di riempimento varia a seconda delle posizioni
Eseguire la routine di calibrazione per posizione per la coclea interessata. Verificare la consistenza della densità apparente della polvere nella tramoggia e controllare l'usura della coclea. Verificare che il livello della tramoggia rimanga superiore al 30% durante la produzione.
Piatto non completamente espulso dallo stampo
Verificare che la corsa di espulsione corrisponda all'impostazione della profondità del piatto. Ispezionare l'asta di espulsione per individuare eventuali contaminazioni e pulire la parete dello stampo. Confermare che il punzone inferiore ritorni completamente prima della fase di riempimento successiva.
Controllare che gli scarti della pesatrice superino l'intervallo normale
Verificare la calibrazione della bilancia rispetto a una bilancia di riferimento. Ispezionare la coclea e il cilindro di dosaggio per individuare eventuali accumuli di polvere. Verificare che la fornitura di polvere non abbia subito variazioni nella dimensione delle particelle o nel contenuto di umidità tra i lotti.
Note di integrazione
Fornitura di polvere
Si consiglia una tramoggia intermedia con feedback del livello a monte. La polvere deve essere asciutta, priva di grumi e rientrare nell'intervallo di dimensioni delle particelle specificato prima del caricamento.
Trasferimento a valle
La stazione di scarico è compatibile con il trasferimento su nastro trasportatore, il caricamento dei vassoi o il prelievo e posizionamento robotizzato. Un segnale di posizione identificata supporta il caricamento della cassa a valle e l'allineamento dell'assieme.
Stoccaggio degli utensili
I set di punzoni e matrici devono essere conservati in scaffali etichettati con rivestimento protettivo. I registri degli utensili con i valori di sicurezza accompagnano ogni formato di teglia e codice di ricetta.
Pianificazione della manutenzione
Gli intervalli consigliati riguardano l'ispezione di punzoni e matrici ogni 500 ore, la calibrazione dell'indicizzatore ogni 1.000 ore, la pulizia della coclea ad ogni cambio di tonalità e la verifica delle celle di carico ogni 12 mesi.