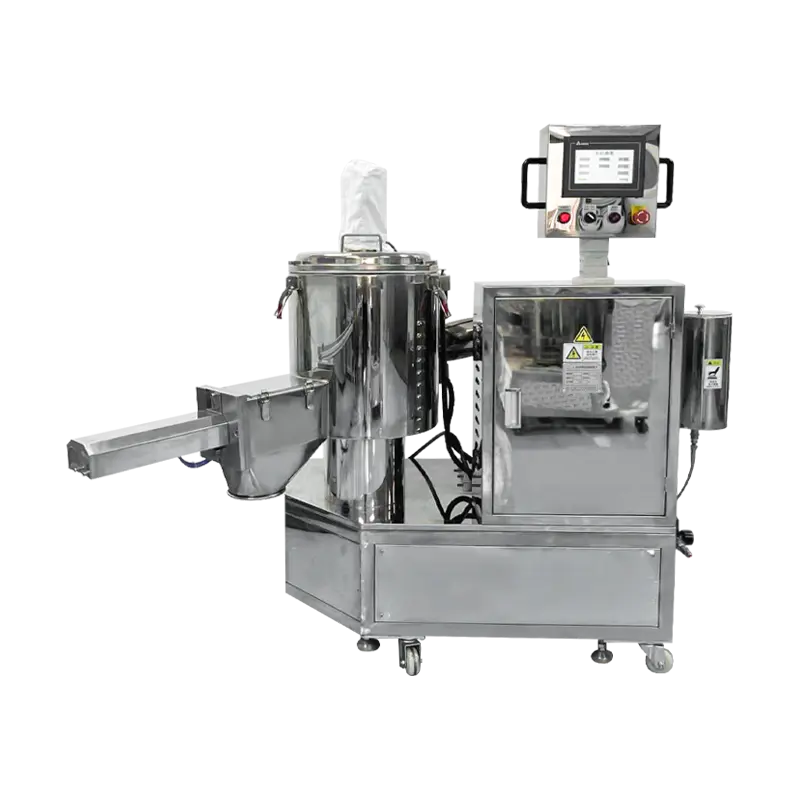
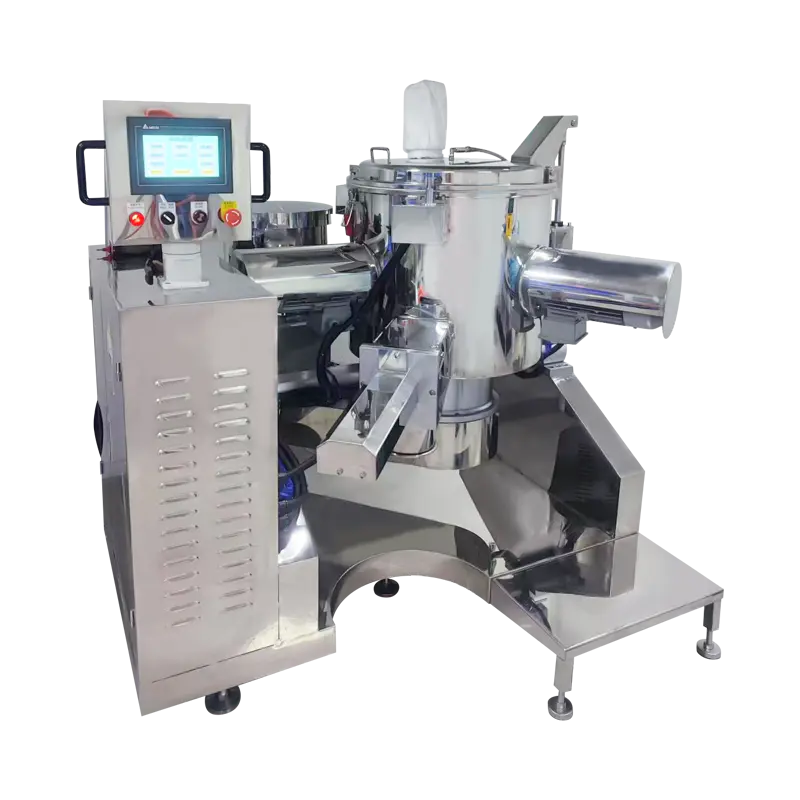
In uno stabilimento OEM di cosmetici a Guangzhou, il 12% dei contenitori in polvere pressata venivano scartati perché scheggiati sui bordi e colore screziato. Le teglie vicino alla porta del forno hanno terminato l'asciugatura in 90 minuti, mentre le teglie sul retro dello stesso lotto hanno impiegato 140 minuti. Questo squilibrio è un chiaro segnale di allarme di una fase di essiccazione incontrollata, ed è esattamente il problema che i forni di essiccazione a circolazione risolvono sulle linee automatizzate di polvere pressata.
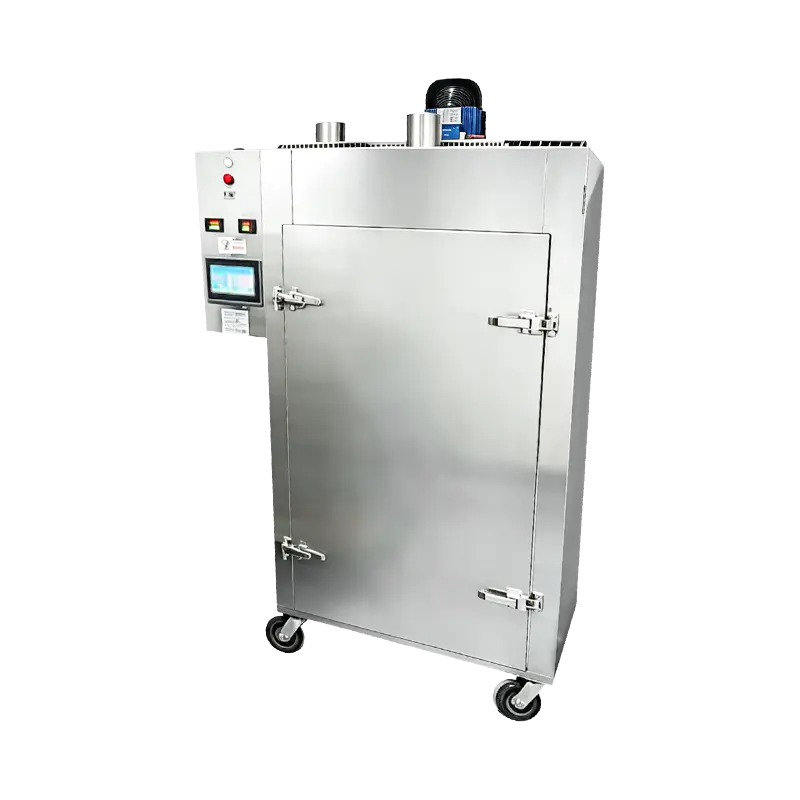
Un forno di essiccazione a circolazione è un'unità di trattamento termico ad aria forzata che fa ricircolare continuamente l'aria condizionata attraverso la camera di essiccazione per mantenere la temperatura e l'umidità uniformi in ogni posizione del vassoio.
Che cos'è un forno di essiccazione a circolazione e perché la polvere pressata ne ha bisogno?
Un forno di essiccazione a circolazione è un'unità di trattamento termico ad aria forzata che fa ricircolare continuamente l'aria condizionata attraverso la camera di essiccazione, mantenendo le differenze di temperatura tra un vassoio e l'altro entro circa 2-3 gradi Celsius. Quando i contenitori di polvere appena pressati lasciano la stazione di compressione, contengono ancora solvente residuo o umidità che devono essere rimossi prima che le vaschette possano essere etichettate e imballate. I forni statici ad aria calda si basano sulla convezione naturale, che crea zone calde vicino agli elementi riscaldanti e zone fredde vicino alla porta e allo scarico. Un forno di essiccazione a circolazione utilizza giranti motorizzate e un percorso d'aria canalizzato per spingere l'aria condizionata in modo uniforme attraverso ogni vassoio, rendendo la velocità di essiccazione prevedibile lotto dopo lotto.
Forni statici ad aria calda e forni di essiccazione a circolazione per i principali parametri di lavorazione. | Parametro | Forno statico ad aria calda | Forno di essiccazione a circolazione |
| Diffusione della temperatura sui vassoi | Da 8 a 12 gradi Celsius | 2-3 gradi Celsius |
| Variazione del tempo di asciugatura tra i vassoi | Dal 30 al 50%. | dal 5 al 10%. |
| Movimento dell'aria | Solo convezione naturale | Ricircolo forzato e canalizzato |
| Differenziale di umidità tra i vassoi | Fino al 2,0%. | Sotto lo 0,5%. |
Ogni aumento di 5 gradi Celsius nella diffusione della temperatura da un vassoio all'altro si traduce in differenze misurabili nel flusso del legante, nella finitura superficiale e nella durezza finale del compatto.
La distribuzione uniforme dell'umidità inizia con l'aria forzata, non solo con il calore
I forni di essiccazione a circolazione rimuovono l'umidità dalla polvere pressata a una velocità uniforme perché l'aria forzata raggiunge la parte superiore, inferiore e i bordi di ciascuna padella alla stessa velocità e temperatura. In una polvere compatta pressata, la fase liquida che trasporta legante, pigmento e riempitivo deve evaporare in modo uniforme. Quando la superficie si asciuga più velocemente dell'interno, si forma una pellicola che intrappola il solvente al di sotto di essa, producendo crateri o nuclei morbidi che collassano durante l'ispezione finale. La circolazione forzata rompe lo strato limite statico sopra il letto di polvere e accelera l'evaporazione su scala microscopica, quindi ogni compatto finisce con una durezza costante dal centro al bordo.
Comportamento statico del forno
- L'aria calda sale e si accumula vicino alla parte superiore della camera
- I vassoi sul lato della porta rimangono diversi gradi più freddi
- Lo skinning superficiale intrappola il solvente sotto il letto di polvere
- La variazione di umidità in un lotto raggiunge il 2%.
Comportamento del forno a circolazione
- L'aria canalizzata raggiunge ogni vassoio alla stessa velocità
- La camera piena rimane all'interno di una fascia compresa tra 2 e 3 gradi Celsius
- L'evaporazione procede uniformemente attraverso il letto di polvere
- La variazione di umidità all'interno di un lotto rimane inferiore allo 0,5%.
L'obiettivo operativo è una differenza di umidità tra un vassoio e l'altro inferiore allo 0,5%. I forni statici funzionano comunemente a un livello quattro volte superiore.
L'attivazione del legante dipende dai gradienti di temperatura prevedibili
I leganti in polvere, tra cui stearato di magnesio, stearato di zinco e squalano, si attivano completamente e in modo uniforme solo quando ogni vassoio nel forno presenta lo stesso profilo di riscaldamento. All'aumentare della temperatura, le particelle del legante si ammorbidiscono e si diffondono sulle particelle di pigmento e riempitivo, creando la pellicola che tiene insieme il compatto durante la pressatura. I vassoi che si surriscaldano fondono eccessivamente i leganti e producono prodotti compatti fragili. I vassoi che si raffreddano lasciano i leganti sottoattivati e producono superfici gessose che si sbriciolano sotto una leggera pressione. La fascia di temperatura ristretta di un forno di essiccazione a circolazione consente ai team di produzione di impostare una temperatura target del vassoio e di avere la certezza che l'intero lotto la raggiunga entro pochi minuti l'uno dall'altro.
- Sotto la banda ottimale: film legante incompleto, superficie polverosa, bassa resistenza alla compattazione
- All'interno della banda ottimale: formazione uniforme del film, massima resistenza allo schiacciamento, finitura liscia
- Al di sopra della banda ottimale: migrazione del legante sulla superficie, finiture appiccicose, bordi fragili
L'attivazione coerente del legante è la differenza tra un contenitore per la polvere pressata che sopravvive alla spedizione internazionale e uno che si sbriciola nelle mani del consumatore.
Riduzione misurabile dei difetti di fessurazioni, scheggiature e chiazze
I produttori che sostituiscono i forni statici con forni di essiccazione a circolazione segnalano una riduzione del 20-30% dei difetti totali della polvere pressata, con i maggiori guadagni in termini di screpolature dei bordi e chiazze di colore. Il meccanismo è semplice: quando l'umidità viene espulsa in modo uniforme e i leganti si fissano in modo prevedibile, i difetti che hanno origine nella fase di asciugatura scompaiono per lo più. La fessurazione dei bordi diminuisce perché il bordo della padella non è più né più asciutto né più umido del centro. La chiazzatura scompare perché nessun pigmento asciuga più velocemente del suo vicino; il flusso d'aria uniforme impedisce la separazione dei colori prodotta dall'evaporazione irregolare.
Tassi di difetti su una linea di polvere pressata: forno statico rispetto al forno di essiccazione a circolazione
Forno statico ad aria calda Forno di essiccazione a circolazione
Rottura dei bordi 8% 2,5%
Screziature di colore 5% 1,5%
Craterizzazione superficiale 3,5% 1%
Rifiuti totali 12% 4%
In prove documentate di produzione OEM, il totale degli scarti è sceso dal 12% al 4% dopo il passaggio, con una riduzione di due terzi degli scarti.
L'efficienza energetica e i cicli più brevi riducono i costi per lotto
Poiché i forni di essiccazione a circolazione riutilizzano l’aria riscaldata invece di scaricarla nella stanza, consumano dal 20 al 35% in meno di energia riducendo i tempi di asciugatura dal 15 al 40%. Il percorso di ricircolo restituisce aria calda e secca agli elementi riscaldanti, quindi il forno svolge lo stesso lavoro con una frazione dell'energia assorbita da un modello a ciclo unico. Allo stesso tempo, i gestori dello stabilimento non devono più trattenere un lotto finché il vassoio più lento non si asciuga. Il ciclo di asciugatura totale si accorcia e una linea che esegue 20.000 contenitori compatti per turno aumenta la capacità senza occupare un altro metro quadrato di spazio.
dal 20 al 35% minor consumo di energia per lotto
dal 15 al 40% cicli di asciugatura più brevi
dal 5 al 10% variazione del tempo di asciugatura tra i vassoi
20% capacità di linea extra per turno
Una riduzione del 25% del tempo del ciclo di asciugatura aggiunge circa un lotto completo di contenitori in polvere pressata a un turno di otto ore, senza manodopera aggiuntiva.
Come specificare un forno di essiccazione a circolazione per polvere pressata
Quando si valuta un forno di essiccazione a circolazione per una linea di polvere pressata, i team di ingegneri dovrebbero dare priorità a quattro specifiche: volume d'aria per volume della camera, uniformità della temperatura, densità di caricamento del vassoio e profili di essiccazione programmabili. Fornitori come Shanghai Qimeida Machinery Technology Co., Ltd. costruiscono linee di pressatura delle polveri completamente automatizzate e abbinano regolarmente i forni di essiccazione a circolazione alle formulazioni dei clienti, alle dimensioni dei vassoi e agli obiettivi di produzione dei turni. Un processo di specifica pratica segue quattro fasi.
- Misura la varianza del lotto attuale. Registra le temperature dei vassoi in più posizioni delle camere nel forno esistente per almeno una settimana di produzione completa.
- Definire l'obiettivo di umidità. L'umidità dell'alimentazione della polvere, la composizione del legante e la profondità del recipiente determinano la curva di essiccazione che il forno deve seguire.
- Adatta il flusso d'aria alla geometria del piatto. Verificare che la disposizione del condotto diriga l'aria attraverso la superficie della padella anziché attorno al perimetro della camera.
- Richiedono profili multistadio programmabili. Le fasi di rampa, attesa e raffreddamento proteggono i pigmenti e i leganti sensibili al calore dallo shock termico.
Un forno di essiccazione a circolazione correttamente specificato generalmente ripaga il suo costo di capitale attraverso la sola riduzione dei difetti entro 12-18 mesi su una linea a due turni.
Domande frequenti sui forni di essiccazione a circolazione
Q1. Quanto tempo impiegano in genere i portacipria pressati per asciugarsi in un forno di essiccazione a circolazione?
I cicli di essiccazione tipici vanno da 60 a 180 minuti, a seconda della profondità della vasca, della densità del pigmento e della formulazione del legante. I forni di essiccazione a circolazione riducono i tempi dal 15 al 40% rispetto ai forni statici perché l’aria in movimento rimuove l’umidità dalla superficie della polvere molto più velocemente della convezione naturale.
Q2. Un forno di essiccazione a circolazione può gestire diverse formulazioni di polvere?
Sì, a condizione che il forno sia dotato di un controllore programmabile con profili di asciugatura multistadio. Una polvere sciolta ricca di pigmenti può richiedere una rampa lenta a bassa temperatura, mentre una polvere compatta a base di cera tollera una temperatura di tenuta più elevata. Lo stesso forno può eseguire entrambi i profili in sequenza su lotti diversi.
Q3. Qual è la temperatura di essiccazione ottimale per la polvere pressata?
La maggior parte delle formule in polvere pressata si asciugano meglio tra 55 e 75 gradi Celsius. Temperature più elevate fondono eccessivamente i leganti e causano la migrazione dei pigmenti; temperature più basse lasciano solvente residuo che indebolisce il compatto. L'ottimale esatto dipende dal sistema legante nella formula.
Q4. Come si confronta un forno di essiccazione a circolazione con l'essiccazione sotto vuoto per la polvere pressata?
L'essiccazione sotto vuoto è adatta alle formule sensibili ai solventi, ma comporta un costo di capitale più elevato e una rotazione dei lotti più lenta. Per le polveri pressate standard di talco, pigmenti e leganti, l'essiccazione a circolazione offre una qualità finale equivalente a circa la metà del costo dell'attrezzatura e con cicli più rapidi.
Tutte le cifre contenute in questo articolo sono dati della linea di produzione provenienti dagli impianti OEM di polvere pressata; i risultati esatti dipendono dalla formulazione, dal caricamento del vassoio e dalle condizioni ambientali.