In che modo le macchine compatte per la pressatura di polveri ottimizzano la produzione di cosmetici in piccoli lotti
Time: Sep 30, 2026
Un OEM di cosmetici che utilizzava 40 SKU di polvere pressata in lotti da 300 a 800 vaschette perdeva 3,5 ore per ogni cambio di tonalità su una linea ad alta velocità costruita per 12.000 vaschette per turno. Nell'arco di un mese, i tempi di inattività dovuti al cambio hanno consumato il 18% del tempo di produzione disponibile. Il divario tra la velocità nominale della linea e le dimensioni reali del lotto è esattamente ciò per cui le macchine compatte per la pressatura delle polveri sono progettate per colmare.
La produzione di cosmetici in piccoli lotti non è una versione ridotta della produzione di massa. La sua struttura dei costi, il collo di bottiglia dominante e i rischi legati alla qualità sono diversi. Le macchine compatte per la pressatura delle polveri attaccano direttamente queste differenze: barattano una produttività estrema con un’estrema flessibilità, e nell’economia dei piccoli lotti questo è un mestiere vincente.
L’economia dei piccoli lotti premia la velocità di cambiamento, non la produzione grezza
Per la produzione di cosmetici in piccoli lotti, la redditività è determinata dal tempo di cambio formato e dalla resa del materiale, non dalla velocità massima di pressatura.
Una linea di pressatura automatica convenzionale può produrre più volte una macchina compatta una volta in funzione. Tale risultato si materializza solo quando la linea funziona per ore senza interruzioni. Quando un lotto tipico è di 500 pentole, una macchina che pressa 60 pentole al minuto non ha alcun vantaggio rispetto a una che ne preme 15 se la macchina più veloce impiega tre ore per cambiare tenda.
L’economia cambia su piccola scala in tre modi misurabili:
Da 3,5 ore a 28 minuti
Passaggio da linea convenzionale a pressa compatta con richiamo ricette
18%
Tempo di produzione perso a causa dei cambi di tonalità su una linea convenzionale
1%
Tipica tolleranza di riempimento con servodosaggio su una pressa compatta
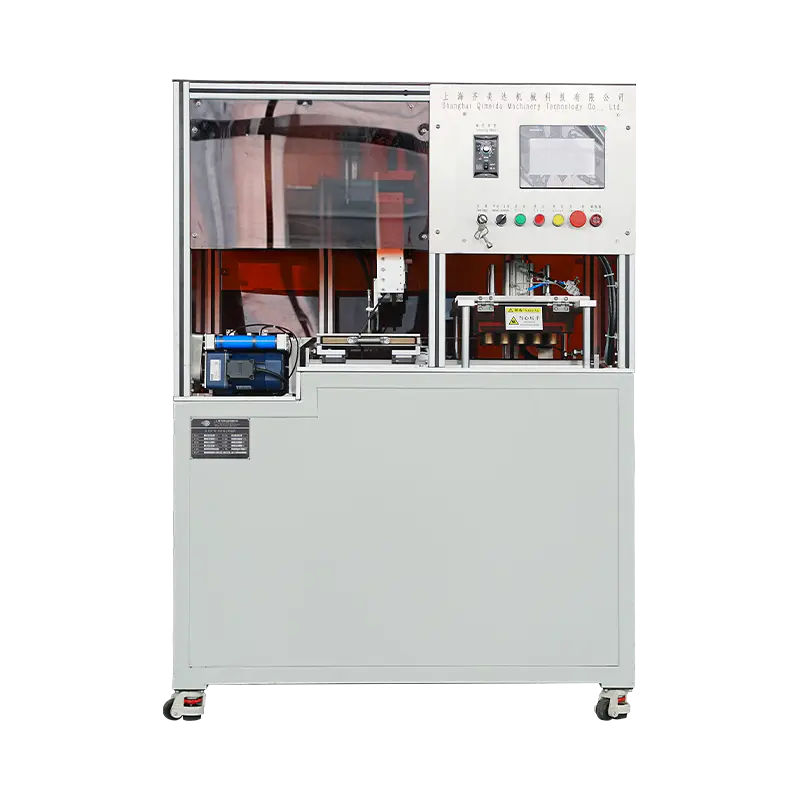
Una pressa per polvere compatta è un sistema di pressatura a stazione singola progettato per cambi rapidi di stampi, piccoli volumi di riempimento di polvere e profili di ricette memorizzati, dimensionato per lotti inferiori a poche migliaia di pentole.
Queste macchine ottimizzano i piccoli lotti perché riducono l'impostazione invece di ridurre il tempo del ciclo. Ogni minuto risparmiato sulla configurazione si moltiplica per ogni SKU nel portafoglio, mentre un ciclo più veloce su una linea ad alta velocità aiuta solo i pochi SKU abbastanza grandi da giustificare una lunga tiratura.
Quattro scelte ingegneristiche che rendono snella una macchina da stampa compatta
Le macchine compatte per la pressatura della polvere ottimizzano la produzione di piccoli lotti attraverso quattro scelte ingegneristiche specifiche: morsetti per stampi senza utensili, dosaggio della polvere servocomandato, riempimento chiuso e controllo della pressione basato su ricette.
Ognuna di queste funzionalità attacca una parte diversa della struttura dei costi di piccoli lotti. Cambio degli attacchi di bloccaggio senza utensili. Il servodosaggio compromette la consistenza del peso a bassa produttività. Il riempimento chiuso attacca la contaminazione tra le tonalità. Il controllo delle ricette attacca il processo di tentativi ed errori che consuma i primi lotti di ogni nuovo SKU.
- Bloccaggio dello stampo senza attrezzi: i morsetti magnetici o a leva completano il cambio stampo in 3-5 minuti, senza chiavi e senza forza da parte dell'operatore.
- Riempimento della servococlea: un manicotto della coclea chiuso dosa la polvere in base al conteggio delle rotazioni, mantenendo il peso di riempimento entro l'1% a 10-15 vaschette al minuto.
- Camera della polvere chiusa: l'area di riempimento e pressatura è sigillata in modo che il pigmento sciolto non possa spostarsi tra le tonalità, riducendo i tempi di pulizia stimati dal 70% all'85%.
- Memoria della ricetta: ogni SKU memorizza il proprio profilo di pressione, permanenza e profondità di riempimento, quindi un nuovo lotto inizia con un'impostazione calibrata anziché congetture da parte dell'operatore.
In una prova documentata presso uno stabilimento OEM di 60 persone, il passaggio per un lotto di 400 vaschette di blush è sceso da 3,5 ore a 28 minuti dopo che la produzione è stata spostata su una macchina da stampa compatta con pinze senza attrezzi e richiamo delle ricette. I tempi di inattività per la pulizia sono diminuiti dell'85%.
Combinate, queste quattro scelte fanno sì che la macchina non si comporti come una piccola copia di una grande linea. Si comporta come una cella di lavoro flessibile che tratta ogni sfumatura come una sequenza ripetibile e calibrata.
Controlla questi parametri di pressatura prima di impegnarti in una macchina
La forza di compressione, il tempo di permanenza e la profondità di riempimento determinano se una polvere pressata tiene insieme, si rilascia in modo pulito e sopravvive alla manipolazione; e i tre interagiscono.
Gli acquirenti spesso confrontano le macchine solo in base al tonnellaggio, ma il tonnellaggio non ha senso senza gli altri due parametri. Un ciclo ad alta forza e di breve permanenza schiaccia la superficie lasciando l'interno scarsamente legato. Un ciclo a lunga permanenza e a bassa forza spreca tempo di ciclo senza migliorare la durezza. La finestra utilizzabile è stretta e cambia con il carico di pigmento e il contenuto di legante.
| Parametro | Gamma tipica | Se impostato su un valore troppo basso | Se impostato troppo alto |
| Forza di compressione | da 30 a 80 kN | Torta friabile che diventa polvere al tatto | Crepe superficiali e deformazione della padella |
| Tempo di sosta | Da 1 a 3 secondi | Rilegatura debole e bordi sfaldati | Sovracompressione e ciclo più lento |
| Profondità di riempimento | da 2 a 5 mm | Torta sottile con linee visibili sulla teglia | Fuoriuscita eccessiva e difetti di espulsione |
Regola pratica: mantenere la forza di compressione entro 5 kN dal valore della ricetta memorizzata per una tenda. Carichi elevati di pigmenti di ossido di ferro richiedono meno forza; le formule ricche di talco ne hanno bisogno di più.
Per lotti piccoli, la conseguenza pratica è che la memorizzazione delle ricette non è una caratteristica comoda. È il meccanismo che consente a un produttore di eseguire un lotto da 400 teglie al mattino e uno da 800 teglie nel pomeriggio senza bruciare tre lotti di prova nel mezzo.
Tempo di cambio per tonalità in minuti
Abbina il modello di pressa al tuo vero batch mix
Scegli una macchina compatta per la pressatura delle polveri mappando il lotto più piccolo, la frequenza di cambio tonalità e la libreria di stampi prima di confrontare i valori di produzione.
Due presse compatte con lo stesso tonnellaggio possono essere la risposta giusta in un impianto e la risposta sbagliata in un altro. La prima decisione è se gli operatori debbano o meno stare davanti alla pressa.
Pressa compatta semiautomatica
- L'operatore carica le pentole e avvia ogni ciclo
- Produzione tipicamente da 5 a 12 pentole al minuto
- Prezzo di acquisto più basso e manutenzione più leggera
- Ideale per lavori su scala di laboratorio, tonalità personalizzate e lotti pilota
Pressa compatta completamente automatica
- Alimentazione, pressatura ed espulsione automatica delle teglie
- Produzione tipicamente da 12 a 25 pentole al minuto
- Maggiori investimenti; richiede una domanda SKU stabile
- Ideale per tirature di 1.000 padelle e oltre su tonalità consolidate
La maggior parte dei produttori di piccoli lotti necessita di una sola pressa compatta per coprire da 30 a 50 SKU se la libreria stampi e la memoria ricette sono configurate al momento dell'installazione.
Esegui questo controllo in quattro fasi prima di inviare una richiesta:
- Elenca ogni SKU di polvere pressata e la dimensione del lotto negli ultimi 12 mesi.
- Misura i tempi di inattività effettivi per il cambio per tonalità, inclusa la pulizia e il cambio dello stampo.
- Registra i diametri e le profondità della padella che usi; questo definisce l'inventario degli stampi.
- Proietta la crescita dei lotti per i tuoi tre SKU più grandi per dimensionare la velocità di produzione della macchina da stampa.
L’audit non necessita di precisione al minuto. I dati già presenti nel registro di produzione sono sufficienti per rivelare se hai bisogno di una macchina semiautomatica per la flessibilità o di una completamente automatica per la ripetibilità. Un produttore come Shanghai Qimeida Machinery Technology Co., Ltd., che progetta attrezzature personalizzate per la pressatura di polveri per produttori OEM/ODM di cosmetici e vanta oltre 10 anni di esperienza nel settore dei macchinari, può trasformare questi risultati di audit in disegni di stampi, valori di calibrazione del riempimento e profili di ricette prima della spedizione della macchina.
Domande frequenti
Qual è la dimensione minima del lotto che una pressa compatta per polveri può gestire in modo economico?
I lotti da 200 a 300 pentole diventano economici quando il cambio formato rimane inferiore a 30 minuti e la perdita di polvere rimane inferiore al 5%. Al di sotto delle 100 pentole, gli strumenti su scala di laboratorio o la pressatura manuale sono generalmente più pratici di qualsiasi pressa automatica.
Una pressa compatta può gestire diverse formule di polvere senza contaminazione incrociata?
Sì, quando la macchina è dotata di camera di riempimento sigillata, tramogge rimovibili e protocollo di pulizia documentato. Sulle macchine da stampa compatte con gestione della polvere chiusa, un ciclo di pulizia da 15 a 20 minuti è in genere sufficiente per mantenere il pigmento residuo della tonalità precedente al di sotto del rilevamento visivo.
Che manutenzione richiede una pressa compatta per polveri?
Le attività quotidiane riguardano la pulizia delle superfici dello stampo e il controllo del livello dell'olio idraulico. La pulizia settimanale copre la coclea e il cilindro di riempimento. I controlli mensili verificano la calibrazione del trasduttore di pressione e confermano che i profili delle ricette memorizzate corrispondono ancora a una pressatura di prova.
In quanto tempo è possibile completare un cambio colore su una macchina da stampa compatta?
Grazie ai morsetti senza attrezzi e al richiamo della ricetta, un tipico cambio di tonalità richiede dai 20 ai 40 minuti inclusa la pulizia. Su una linea convenzionale ad alta velocità, lo stesso cambiamento richiede solitamente dalle 2 alle 4 ore perché tramogge, coclee e stampi devono essere smontati e ripristinati.
NOTIZIE consigliate:
In che modo i forni di essiccazione a circolazione migliorano la qualità della produzione di polvere pressata
Produttore di macchine per la pressatura di polveri: fattori chiave da considerare prima dell'acquisto
Come le macchine completamente automatiche per il caricamento delle pentole migliorano le linee di pressatura delle polveri cosmetiche
Attrezzatura chiave per una linea completa di produzione di polveri cosmetiche: Guida 2026
Come scegliere un miscelatore di polveri cosmetiche in base alla capacità produttiva: una guida completa
Sfide di lavorazione delle polveri nella produzione cosmetica e come affrontarle
Prodotti correlati
Copyright© Shanghai Qimeida Machinery Technology Co., Ltd. Tutti i diritti riservati.
Produttori di macchinari cosmetici professionali personalizzati
